




Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

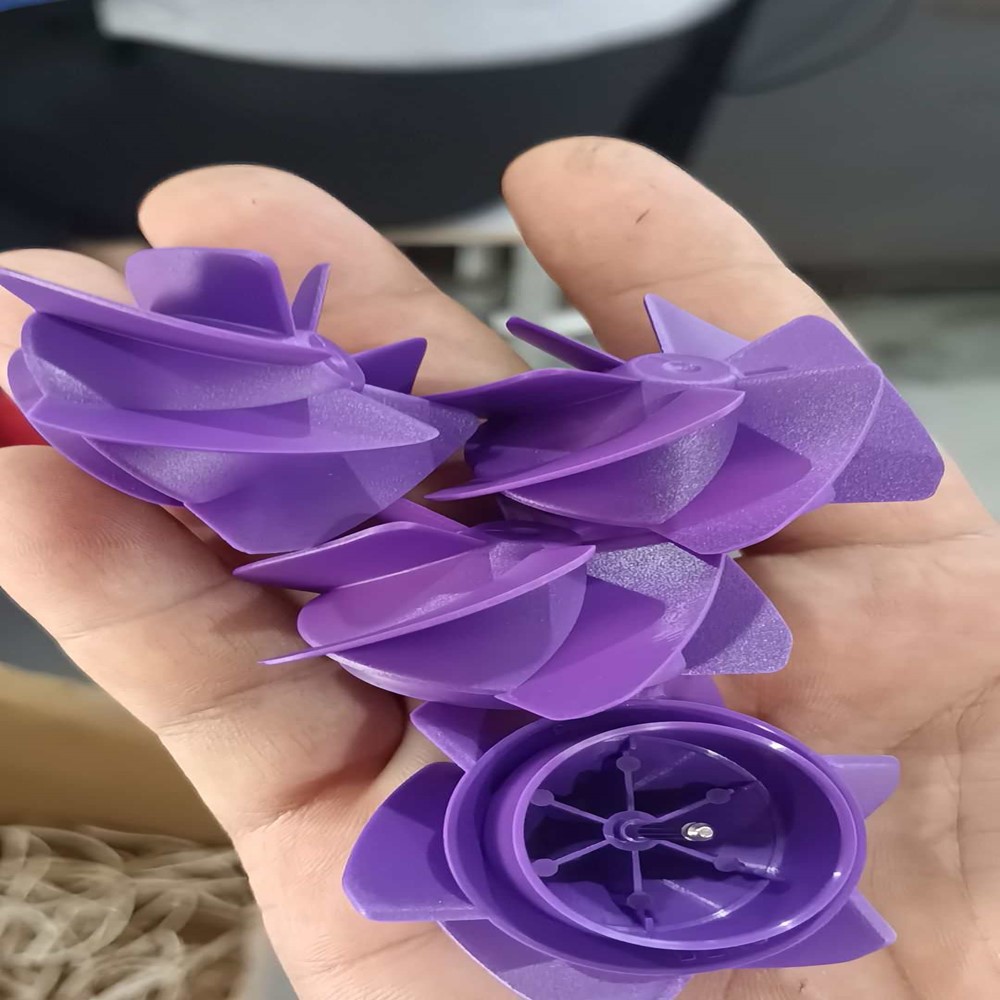
Основываясь на стандарте допуска 0,005 мм для крыльчаток авиационных двигателей Rolls-Royce и коммерческом спросе на годовой объем производства в 500 000 штук, этот план направлен на создание цифровой системы производства пресс-форм с полным жизненным циклом. За счет интеграции PLM (управление жизненным циклом продукта) и MES (система управления производством) планируется сократить цикл разработки пресс-форм на 35 % и повысить производительность до 99,97 %, что соответствует требованиям сертификации авиационного стандарта качества AS9100D.
Предложение 1 по диаграмме данных: Сравнительная таблица основных целей проекта
• Тип диаграммы: Гистограмма
• Содержание: Показать сравнительные данные цикла разработки пресс-формы и производительности до и после реализации проекта, подчеркнув целевое сокращение цикла на 35 % и целевую производительность 99,97 %.
• Позиция: В конце этой главы.
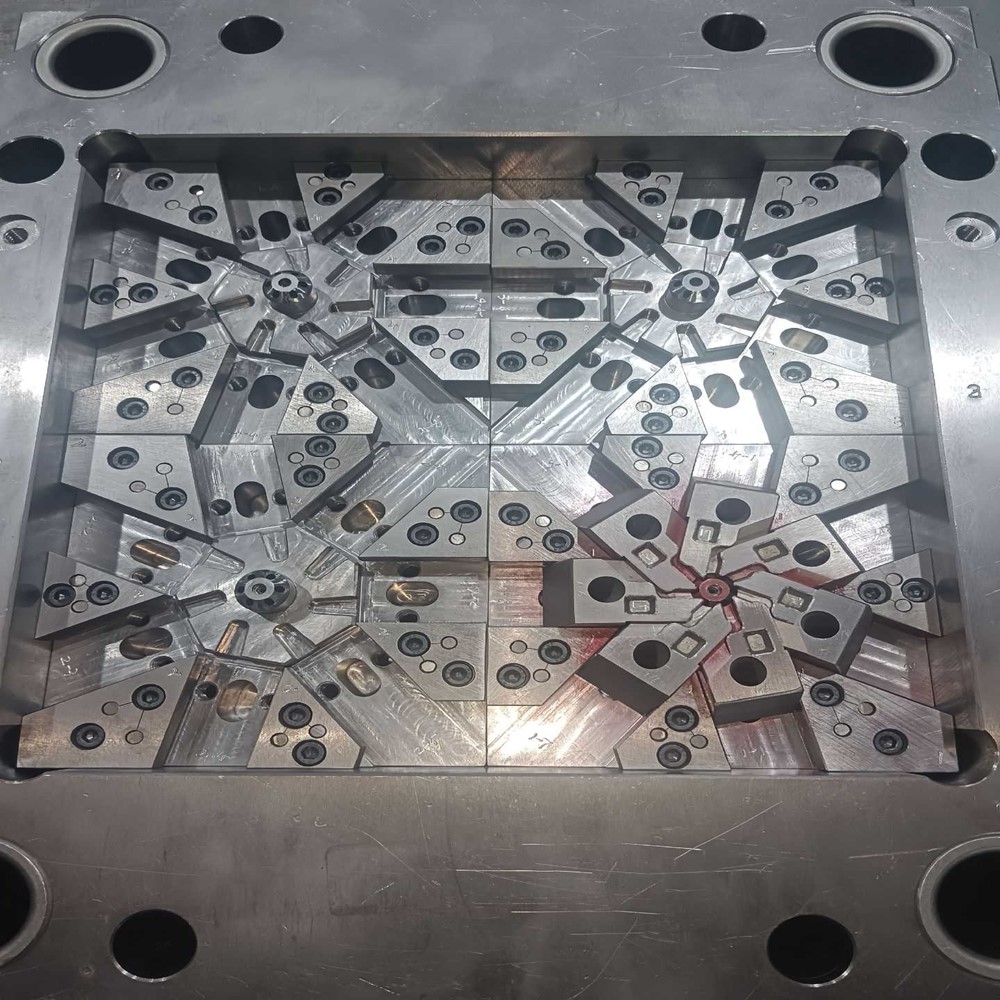
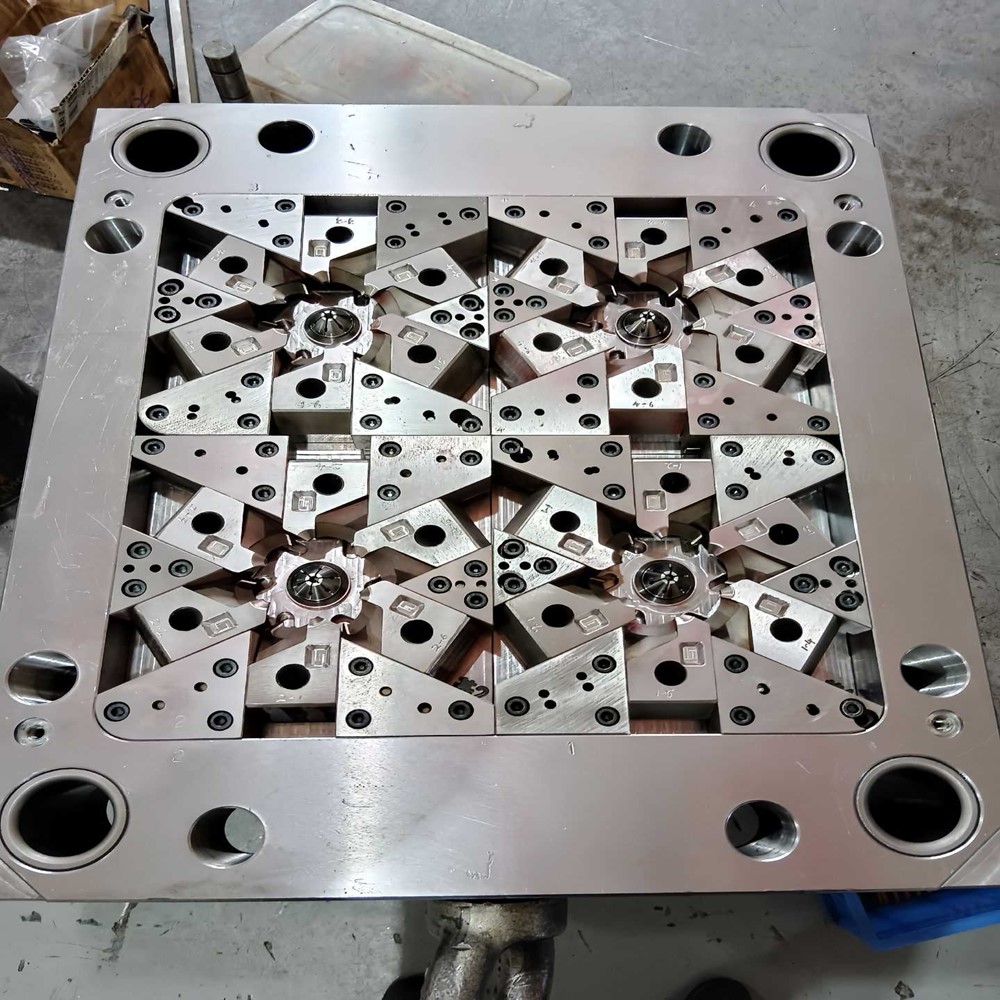
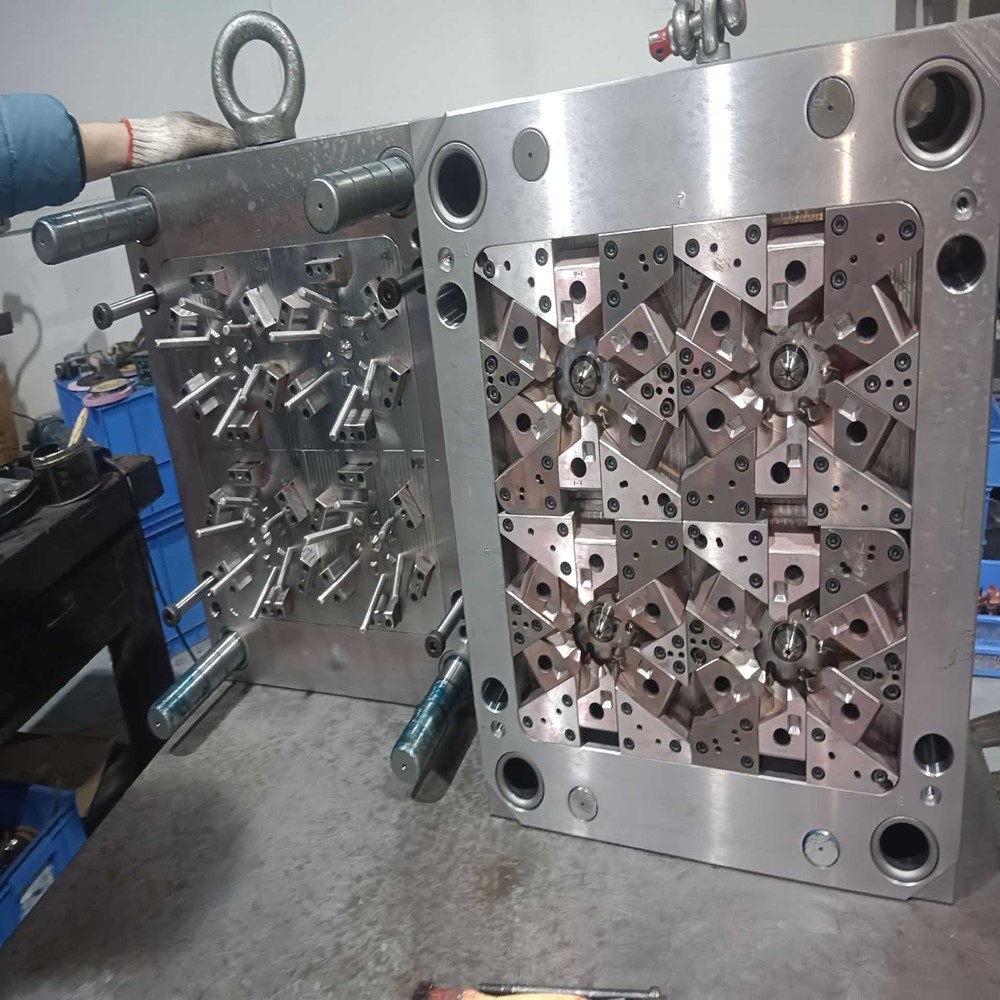
Сформируйте межведомственную команду специалистов : в ее состав войдут 8 старших инженеров по пресс-формам, 3 специалиста по материалам и 2 промышленных дизайнера.
Распределение технических ресурсов: выделить 22 специального оборудования, таких как UG NX, программное обеспечение для анализа текучести пресс-форм Moldflow и координатно-измерительная машина.
Проектирование стандартов заморозки: выполните 10 итеративных оптимизаций 3D-модели и пройдите 24 проверки прочности CAE.
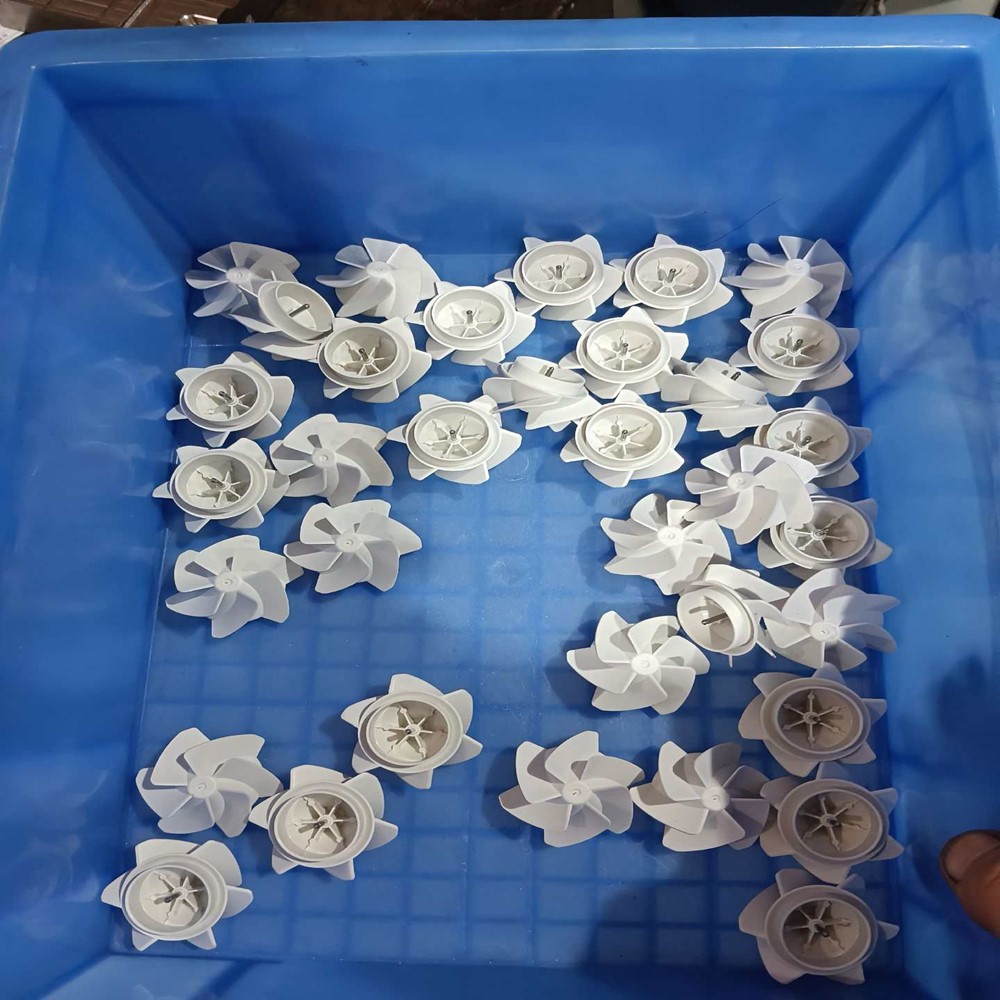
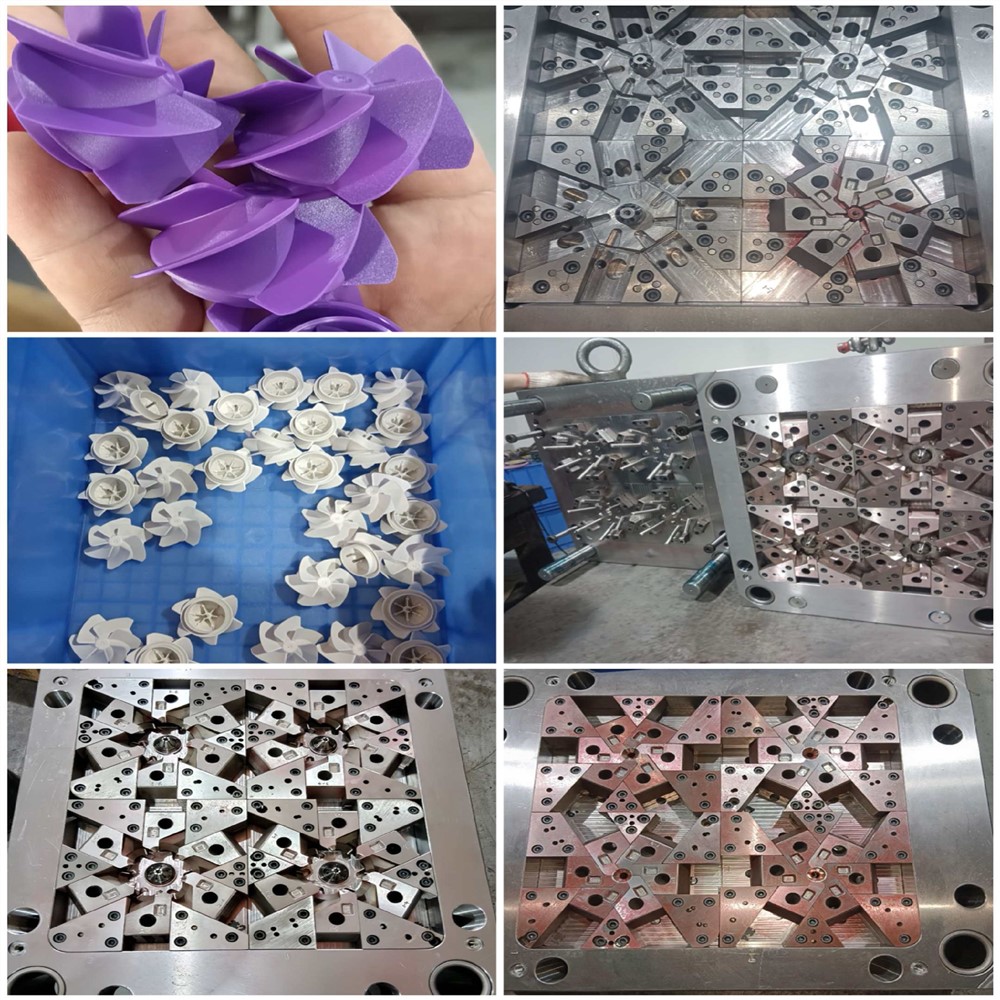
Управление цепочкой поставок: создать стратегический канал закупок пресс-форм немецкой стали Gröditz, чтобы гарантировать, что колебания твердости материала не превышают 1HRC.
Развертывание производственных мощностей: настройка пятиосевых обрабатывающих центров (точность 0,003 мм), электроэрозионных станков для резки проволоки (точность ±0,0015 мм) и оборудования для лазерной наплавки.
Система контроля качества: установите 16 узлов контроля и внедрите стандарт управления процессом для размера пресс-формы CPK≥1,67.
Предложение 2 по диаграмме данных: Круговая диаграмма распределения времени на этапе инженерной разработки
• Содержание: Покажите долю времени, занимаемую управлением цепочкой поставок, развертыванием перерабатывающих мощностей, системой контроля качества и т. д. на этапе инженерной разработки (75 рабочих дней).
• Позиция: В конце этого этапа
Разработайте базу знаний о процессах для хранения 287 шаблонов параметров обработки и автоматического создания траекторий движения инструмента через систему CAPP. Для тонкостенного элемента рабочего колеса толщиной 0,2 мм система автоматически согласовывает стратегию высокоскоростного фрезерования со скоростью 6000 об/мин, что повышает эффективность обработки на 40%.
Предложение 3 по диаграмме данных: гистограмма сравнения повышения эффективности обработки
• Содержание: Сравните эффективность обработки при традиционной обработке и при использовании стратегии высокоскоростного фрезерования 6000 об/мин.
• Позиция: В конце этой части
Установите датчики Интернета вещей на 56 обрабатывающих оборудований, чтобы собирать 18 параметров в режиме реального времени, таких как вибрация шпинделя ( < 2 мкм) и температура резки (диапазон регулирования 20–45 ℃), и сократить время реакции на ненормальные рабочие условия до 15 минут.
Изображение-предложение 2: Схема интерфейса системы мониторинга IoT оборудования
• Содержание: Показать интерфейс мониторинга собираемых в реальном времени параметров, таких как вибрация шпинделя и температура резания.
• Позиция: В конце этой части
Создайте базу данных ДНК пресс-формы, используйте технологию лазерной маркировки для реализации уникального идентификационного кодирования деталей, а цикл хранения данных о качестве охватывает весь жизненный цикл пресс-формы (≥10 лет).
Предложение 4 по диаграмме данных: линейная диаграмма цикла хранения качественных данных
• Содержание: Показать хранение данных о качестве в течение всего жизненного цикла пресс-формы (≥10 лет).
• Позиция: В конце этой части
Создайте специальный бюджет в размере 38 миллионов юаней и поэтапно начните приток капитала. Среди них стоимость материалов составляет 42% (включая стоимость импортной пресс-формы), а инвестиции в интеллектуальную трансформацию составляют 28%.
Предложение 5 по диаграмме данных: Круговая диаграмма распределения бюджета
• Содержание: Покажите долю материальных затрат, инвестиций в интеллектуальную трансформацию и т. д. в специальном бюджете в 38 миллионов юаней.
• Позиция: В конце этой части

May 04, 2026
Письмо этому поставщику
May 04, 2026
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.