




Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

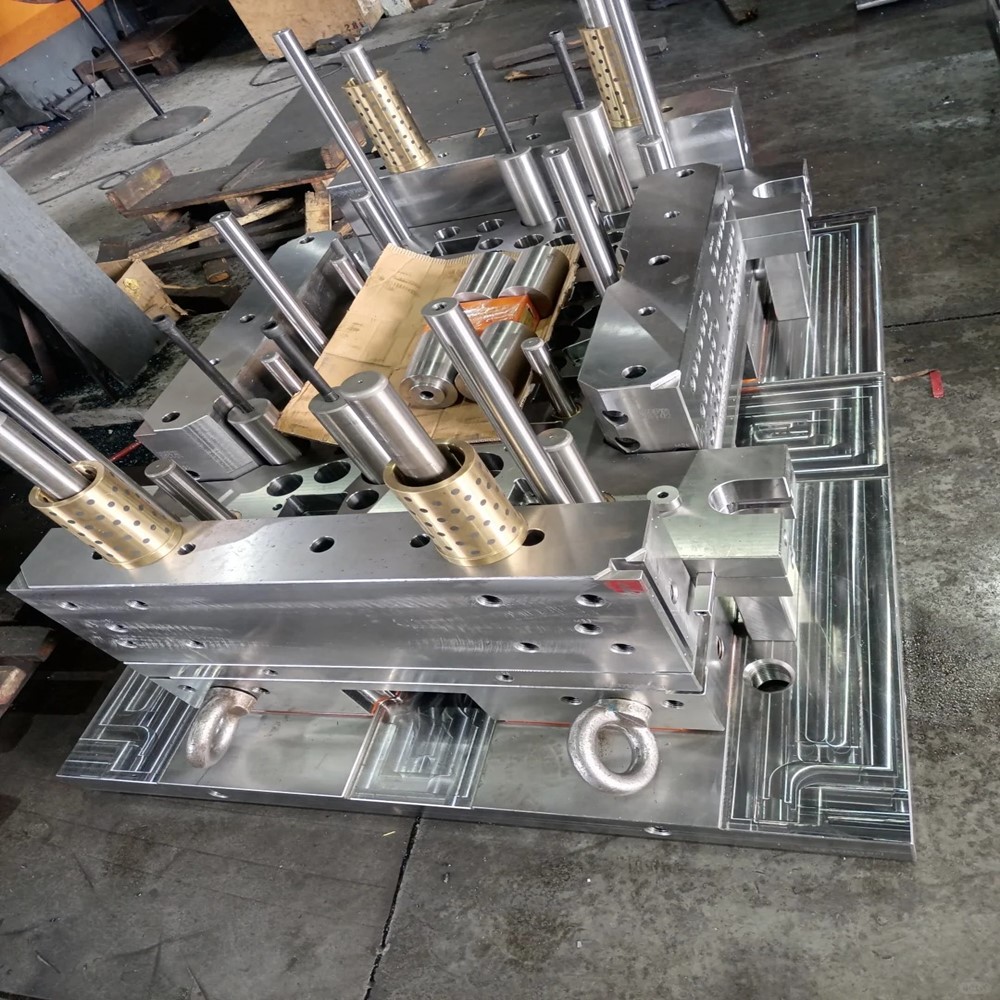
Прилипание — распространенная проблема при литье под давлением, которая проявляется в прилипании изделий к полости или штифтам выталкивателя, что приводит к затруднению извлечения деталей и даже к повреждению формы. Вот системное решение.
• Недостаточный угол уклона (<1°), что затрудняет отсоединение продукта.
• Неравномерное распределение выталкивающих штифтов, что приводит к чрезмерному местному усилию.
• Плохая полировка, шероховатая поверхность полости (Ra>0,2 мкм).
• Слишком длительное время выдержки приводит к чрезмерной усадке продукта и повреждению сердцевины.
• Недостаточное охлаждение, приводящее к неполному затвердеванию пластика.
• Чрезмерно высокое давление впрыска, из-за которого материал просачивается в крошечные зазоры формы.
• Материалы, содержащие стекловолокно (такие как PA66+GF30), изнашиваются в форме.
• Пластики высокой вязкости (например, ПК) склонны к прилипанию.
• Неправильное использование разделительных средств, остатки которых приводят к вторичному прилипанию.
• Увеличьте угол уклона до 1,5°~3°.
• Применить выброс азота или подрезать структуру принудительного извлечения из формы.
• Хромирование полости (твердость ≥1000HV).
• Полировка до зеркального уровня (Ra≤0,05 мкм).
• Увеличьте количество выталкивающих штифтов (расстояние между ними ≤50 мм).
• Используйте плоские выталкиватели или выталкиватели гильз, чтобы уменьшить площадь контакта.
Параметр | Направление регулировки | Принцип |
Время выдержки | Сократить на 10%~20% | Уменьшите напряжение усадки |
Температура пресс-формы | Ниже на 5~10℃ | Ускорить затвердевание |
Скорость впрыска | Принять медленную-быструю-медленную кривую | Избегайте проникновения струи материала |
• Сегментированный контроль температуры пресс-формы (передняя форма на 5 ℃ выше, чем задняя).
• Для извлечения из формы используйте продувку воздухом под высоким давлением.
• Добавьте 0,1–0,5 % маточной смеси разделительного агента (например, на основе силикона).
• Избегайте использования разделительных смазок на масляной основе (которые загрязняют форму).
• Гигроскопичные материалы (например, нейлон) необходимо сушить до влажности <0,02%.
1. Ручное вмешательство: Аккуратно постучите по некритическим частям формы медным стержнем, чтобы облегчить извлечение из формы.
2. Временное опрыскивание: используйте разделительные средства на водной основе (остатки необходимо тщательно очистить).
3. Лазерное удаление накипи: Удалите карбонизированные отложения в полости.
• Проверяйте износ штифта выталкивателя каждые 50 000 циклов пресс-формы.
• Регулярно очищайте полости масляных пятен ацетоном.
• Установите параметры раннего предупреждения о застревании (например, автоматический сигнал тревоги, когда сила выталкивания превышает 10 % от заданного значения).

May 04, 2026
Письмо этому поставщику
May 04, 2026
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.