




Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

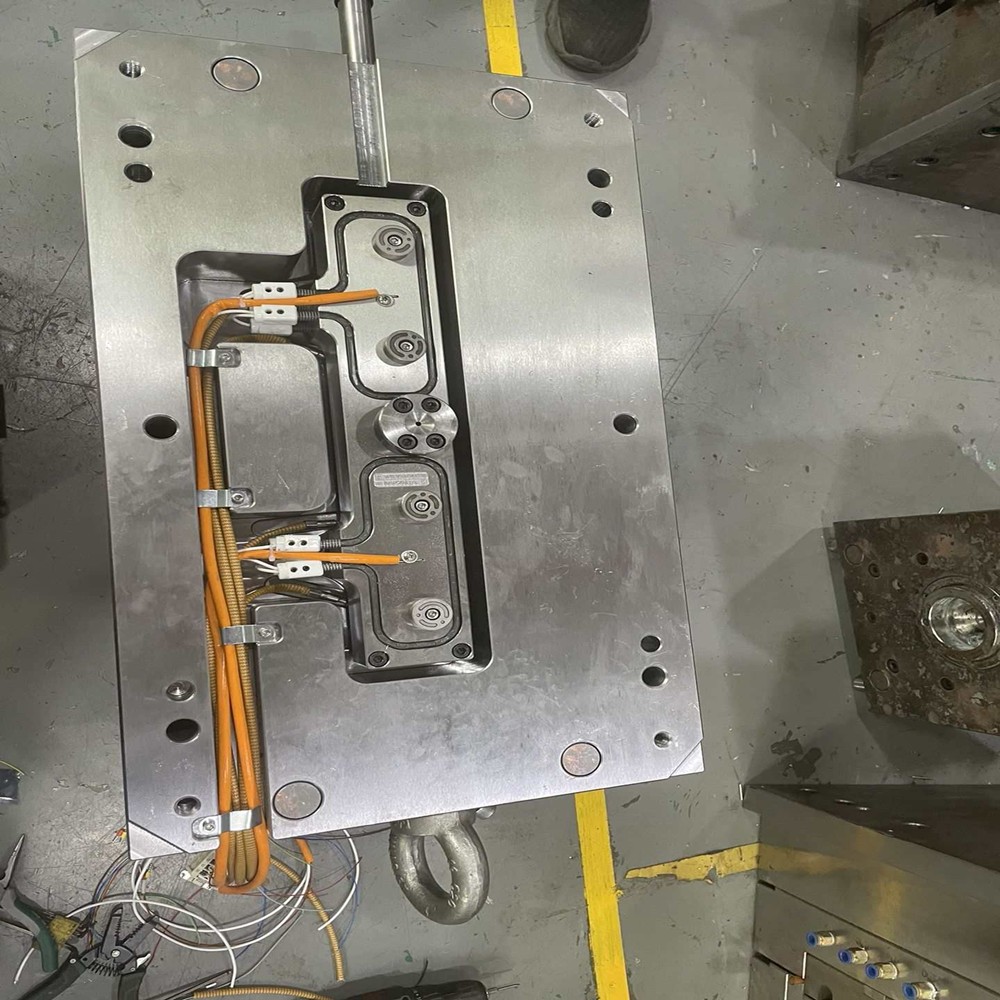
В сложном процессе производства пресс-форм для литья под давлением могут возникнуть различные проблемы, потенциально влияющие на качество, эффективность и экономичность изготовления пресс-форм. Понимание этих общих проблем и соответствующих решений имеет решающее значение для обеспечения бесперебойной производственной деятельности. На основе производственного процесса, описанного в предыдущей статье, ниже приведены некоторые типичные проблемы и способы их решения.
Проблема : Ошибки при преобразовании чертежей конструкции изделия в 3D-модели пресс-формы могут привести к тому, что полости и стержни пресс-формы не будут соответствовать желаемым размерам изделия. Это может привести к тому, что детали будут слишком большими или слишком маленькими или будут иметь неправильную форму.
Решение : дважды проверьте проектные данные и используйте высокоточное программное обеспечение CAD/CAM со встроенными инструментами проверки. Привлеките к процессу проверки нескольких дизайнеров, чтобы выявить любые потенциальные ошибки. Кроме того, проводите регулярное обучение дизайнеров, чтобы держать их в курсе новейших технологий проектирования и функций программного обеспечения.
Проблема : в пресс-формах с холодными литниками неправильное расположение полозьев может привести к неравномерному потоку пластика, что приведет к коротким всплескам, вмятинам или короблению формованных деталей. В случае пресс-форм для горячеканальных каналов неправильное размещение нагревательных элементов или неправильная конструкция сопел для горячеканальных каналов может привести к нестабильной температуре и расходу расплава, что повлияет на качество продукции.
Решение : Проанализируйте свойства пластикового материала и геометрию изделия, чтобы оптимизировать конструкцию литниковой системы. Используйте программное обеспечение для анализа текучести пресс-формы, чтобы моделировать течение пластика во время процесса впрыска и вносить соответствующие коррективы. При выборе горячеканальных форм тесно сотрудничайте с поставщиками горячеканальных систем, чтобы обеспечить правильный выбор и установку компонентов.
Проблема : некоторые конструкции может быть сложно или невозможно изготовить с использованием существующих методов механической обработки. Например, слишком сложная геометрия может потребовать специальных инструментов или длительного времени обработки, что увеличивает производственные затраты и время.
Решение : тесно сотрудничать с производственной командой на этапе проектирования. Они могут предоставить ценную информацию о технологичности конструкции пресс-формы, предлагая модификации, позволяющие упростить конструкцию, сохраняя при этом соответствие требованиям продукта. Используйте принципы проектирования для технологичности (DFM) для управления процессом проектирования.
Проблема : неточности во время процессов механической обработки, таких как резка, электроэрозионная обработка или резка проволокой, могут привести к тому, что компоненты не будут правильно подходить во время сборки. Это может вызвать такие проблемы, как смещение формы, утечка расплавленного пластика или трудности с извлечением деталей.
Решение : Регулярно калибруйте обрабатывающее оборудование для обеспечения точности. Используйте высококачественные режущие инструменты и обслуживайте их должным образом. Внедряйте строгие меры контроля качества во время обработки, включая внутрипроизводственные проверки для раннего обнаружения и исправления ошибок. Для более сложных деталей рассмотрите возможность использования 5-осевых обрабатывающих центров для более высокой точности.
Проблема : материалы формы могут иметь внутренние дефекты, такие как пористость, включения или неравномерная твердость, которые могут повлиять на производительность и срок службы формы. Для горячеканальных форм использование материалов, не подходящих для применения при высоких температурах, может привести к преждевременному выходу из строя компонентов формы.
Решение : приобретайте материалы у надежных поставщиков и проводите испытания материалов перед использованием. Например, провести ультразвуковой контроль для выявления внутренних дефектов стали литейной формы. Выбирайте материалы с соответствующими свойствами для конкретного применения, например жаропрочные стали для компонентов пресс-форм для горячеканальных форм.
Проблема : Плохое качество поверхности компонентов пресс-формы может вызвать такие проблемы, как прилипание пластиковых деталей во время выталкивания, или повлиять на внешний вид формованных изделий. Грубые поверхности также могут увеличить трение между формой и пластиком, что приведет к более высокому давлению впрыска.
Решение : используйте правильные методы механической обработки и операции отделки, такие как полировка или шлифовка, для достижения требуемого качества поверхности. Выберите правильные параметры резки и инструмент, чтобы минимизировать шероховатость поверхности во время обработки. Для деталей с критическими требованиями к поверхности рассмотрите возможность последующей обработки, например, гальваники или нанесения покрытия.
Проблема : во время сборки несоосность таких компонентов, как полость, сердечник, направляющие стойки и выталкивающие штифты, может привести к серьезным проблемам. В формах с холодными литниками несоосные литники могут вызвать неравномерное заполнение полости, тогда как в формах с горячеканальными литниками несоосные сопла горячеканальных каналов могут привести к утечкам или плохому распределению расплава.
Решение : Используйте точные измерительные инструменты и приспособления во время сборки, чтобы обеспечить точное выравнивание компонентов. Следуйте строгим процедурам сборки и проверяйте соосность на каждом этапе. Для сложных форм рассмотрите возможность использования 3D-координатно-измерительных машин (КИМ) для проверки соосности критически важных компонентов.
Проблема : штифты или пластины выталкивателя могут работать неправильно, что затрудняет выталкивание формованных деталей. Это может привести к повреждению деталей или пресс-формы, а также увеличить время простоя производства.
Решение : Проверьте посадку и перемещение компонентов выталкивателя во время сборки. Убедитесь, что между штифтами выталкивателей и компонентами формы нет зацеплений или заеданий. Регулярно смазывайте систему эжектора, чтобы уменьшить трение. При необходимости отрегулируйте положение или длину выталкивающих штифтов, чтобы обеспечить правильную силу выталкивания и движение.
Проблема : В горячеканальных формах проблемы с нагревательными элементами, датчиками температуры или системами управления могут привести к нестабильной температуре расплава. Это может вызвать такие проблемы, как ухудшение качества материала, плохое качество деталей или засорение каналов горячеканальных каналов.
Решение : Перед установкой проверьте нагревательные элементы и датчики температуры, чтобы убедиться в их правильной работе. Регулярно калибруйте систему контроля температуры, чтобы поддерживать точные настройки температуры. Внедрите систему мониторинга для обнаружения любых изменений температуры в режиме реального времени и немедленного внесения корректировок. Если в каналах горячеканальных каналов имеются засоры, тщательно очистите их и проверьте наличие поврежденных компонентов, которые могут вызвать проблему.

May 04, 2026
Письмо этому поставщику
May 04, 2026
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.