




Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

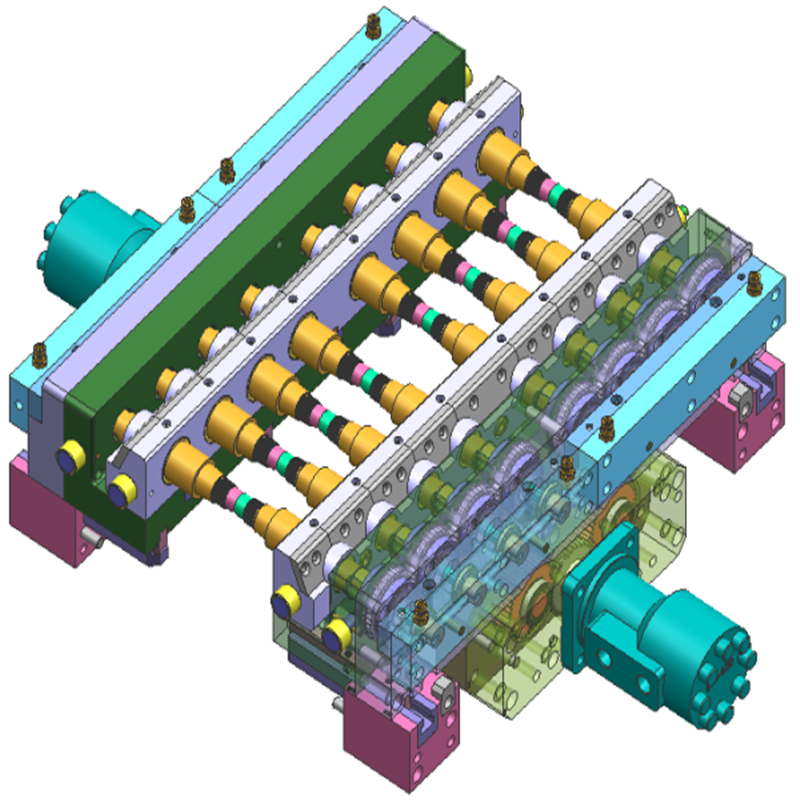
В секторе производства автомобильных запчастей эффективность производства напрямую влияет на затраты в цепочке поставок и конкурентоспособность рынка. В этой статье, сочетающей техническую систему «единых услуг по крепежу для литьевых форм» с отраслевой практикой, анализируются ключевые пути повышения эффективности производства автомобильных крепежных изделий по таким направлениям, как оптимизация процессов, инновации в пресс-формах и модернизация автоматизации, подкрепленные конкретными данными:
Точный контроль температуры (±1 ℃) с помощью систем с горячими литниками предотвращает затвердевание расплава в литниках, устраняя время очистки после формования, необходимое для традиционных литников с холодными литниками. Данные японского автопроизводителя показывают, что цикл изготовления одной пресс-формы сокращается с 22 секунд (холодный канал) до 17 секунд (горячий канал). В сочетании с конструкциями с несколькими полостями (16–32 полости) ежедневная производительность одной литьевой машины достигает 80 000 штук, что на 35 % выше, чем у традиционных решений.
Конструкция горячеканальных каналов с нулевым литником позволяет исключить 15–25% отходов материала из холодных каналов. Возьмем, к примеру, автомобильные крепления для бамперов: ежегодная экономия затрат на сырье достигает 150 000 иен на одну форму (из расчета 500 000 штук в год), одновременно сокращая время обработки лома и косвенно увеличивая эффективное время работы производственной линии.
Программное обеспечение CAE прогнозирует пути течения расплава и распределение давления, что позволяет заранее оптимизировать углы зазубрин крепежа (рекомендуемый угол зацепления 6–8°, что увеличивает прочность на разрыв на 15%) и системы охлаждения формы. Практика немецкого завода по производству пресс-форм показывает, что циклы пробного формования сокращаются в среднем с 5 до 2, что сокращает время поставки пресс-форм на 40 % (с 45 до 28 дней).
Последовательный впрыск через форсунки горячего литника со штифтовым клапаном позволяет осуществлять одноэтапное формование сложных конструкций (например, тонкостенных крепежных изделий толщиной 0,3 мм со встроенными функциями уплотнения), устраняя 2-3 этапа последующей обработки. Благодаря этой технологии центральный крепеж нового энергетического автомобиля позволил сократить производство на 30% и время сборки на 40%.
Инжекционные машины с сервоприводом повышают скорость реакции на 50%. В сочетании с пневматическими/гидравлическими автоматическими устройствами выброса (уровень успеха 99,8%) они исключают потери из-за простоя из-за ручного вмешательства. Полевые измерения китайского автопроизводителя показывают, что автоматизированные производственные линии сокращают время простоев из-за сбоев на 65% по сравнению с традиционными линиями, при этом коэффициент использования оборудования увеличивается до 92%.
Интегрированные системы визуального 3D-сканирования (точность 0,05 мм) в режиме реального времени определяют размеры и посадку крепежа в сочетании с алгоритмами искусственного интеллекта для автоматического отклонения дефектов (коэффициент распознавания 99,2%). Время реагирования на проблемы с качеством сокращается с 30 минут (ручная проверка) до 3 минут, а уровень дефектов контролируется ниже 0,1%.
Короткий полипропилен, армированный стекловолокном (LFT-PP), и другие быстрокристаллизующиеся материалы сокращают время охлаждения на 15 %, дополнительно сокращая цикл формования до 15 секунд на штуку. Данные завода запчастей в США показывают, что этот материал повышает эффективность производства крепежных изделий на 20%, одновременно отвечая требованиям экологической надежности при температуре -40℃~120℃.
Централизованные системы подачи в сочетании с грануляторами обеспечивают мгновенную переработку отливов (коэффициент использования ≥95%), исключая время ожидания материала. Для производственной линии с производительностью 1 миллион штук в год это сокращает время подготовки материала на 200 часов, что эквивалентно ежегодному увеличению производства на 80 000 штук.
Поставщики услуг, обладающие возможностями в области проектирования пресс-форм, настройки горячеканальных систем и поставок в массовое производство, используют параллельные разработки для параллельного проектирования пресс-форм и выбора материалов. Кейс ведущего китайского предприятия: от чертежей продукта до поставки первого изделия требуется всего 28 дней — на 40 % меньше, чем при традиционном сегментированном сотрудничестве.
Стабильная производительность благодаря технологии горячеканальных систем (дневная производительность одной формы >50 000 штук) и автоматизированные складские системы обеспечивают экстренную доставку «в течение 2 часов» для OEM-производителей, увеличивая оборачиваемость запасов на 50 % и сокращая затраты на простой в цепочке поставок на 30 %.
Параметр оптимизации | Традиционное решение | Высокоэффективное решение | Повышение эффективности |
Цикл формования одной формы | 22 секунды | 17 секунд | 22,7% |
Хорошая цена продукта | 96,5% | 99,2% | +2,7% |
Время доставки пресс-формы | 45 дней | 28 дней | 37,8% |
Стоимость рабочей силы (за 10 000 штук) | 1,2 ¥ | 0,4 йены | 66,7% |
Коэффициент использования материала | 75%-85% | 95%-100% | 17,6% |
Повышение эффективности производства автомобильных креплений — это не однозвенная оптимизация, а систематическое обновление технологии горячеканальных систем, моделирования пресс-форм, автоматизированного оборудования и услуг цепочки поставок. Посредством комплексных услуг по литью под давлением, объединяющих технические ресурсы, предприятия могут добиться видимых преимуществ, таких как более короткие циклы литья и снижение уровня брака, одновременно создавая гибкую производственную систему, отвечающую требованиям «многовариантных, мелкосерийных и быстрых итераций» новых энергетических транспортных средств.

May 04, 2026
Письмо этому поставщику
May 04, 2026
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.