




Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

Для обеспечения прочных и многоразовых резьбовых соединений в пластиковых компонентах идеальным выбором являются металлические резьбовые вставки. Различные методы процесса подходят для разных сценариев. В этой статье анализируются четыре основных процесса внедрения и соображения по выбору, основанные на отраслевой практике.
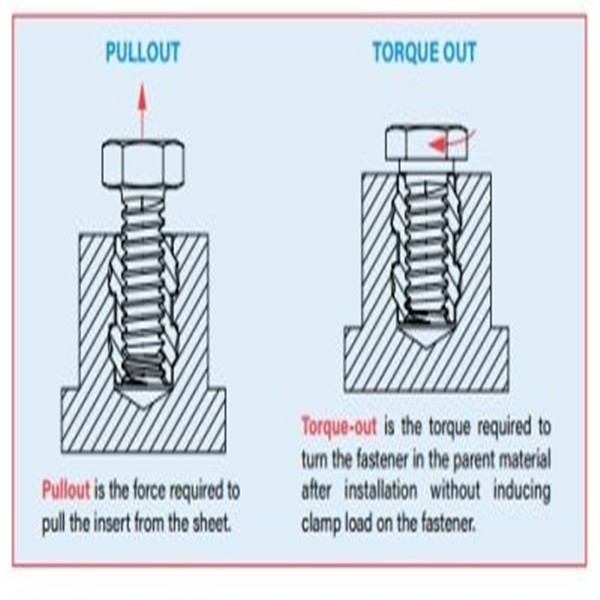
• Усилие вытягивания : сопротивление извлечению вставки, положительно коррелирующее с длиной вставки (более длинные вставки обеспечивают более сильное сопротивление выдергиванию)
• Сопротивление крутящему моменту : Сопротивление вращательным силам, определяемое диаметром пластины и конструкцией накатки (большие диаметры обеспечивают более высокий крутящий момент)
• Накатка Дизайн :
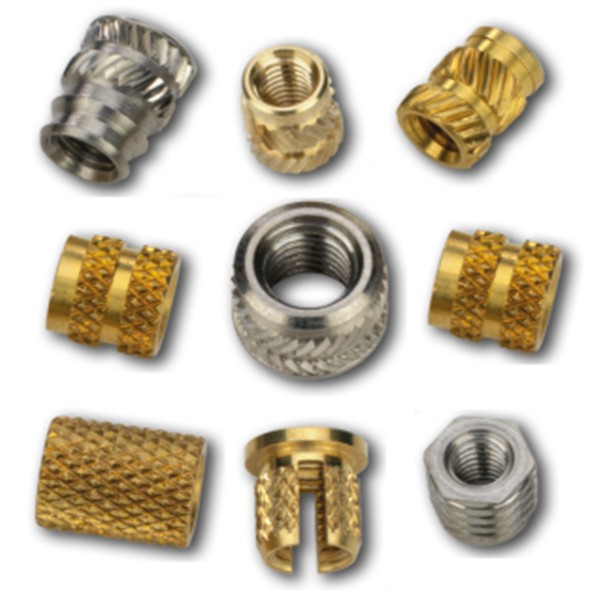
◦ Прямая накатка (высокое сопротивление крутящему моменту, меньшее сопротивление выдергиванию)
◦ Спиральная/диагональная накатка (сбалансированное сопротивление обеим силам)
◦ Алмазная/шестиугольная накатка (всенаправленное сопротивление, наиболее распространенное)
• Термопласты : подходят для процессов горячего расплава, ультразвука и формования (требуется плавящаяся пластиковая матрица).
• Реактопласты : совместимы только с процессами литья в форму или холодного прессования (зависят от упругой деформации материала).
• Материалы вставок : латунь (традиционный выбор), нержавеющая сталь/алюминий (экологичные тенденции, не содержащие свинца).
Оцените общие затраты, включая проектирование пресс-формы, время цикла и постобработку. Формовка в форме требует сложной начальной оснастки, но сокращает последующую обработку, тогда как холодное прессование требует простого оборудования, но снижает производительность.
Применение : Термопласты (например, АБС, нейлон)
Преимущества процесса :
• Предварительно сформированное отверстие немного меньше внешнего диаметра пластины; нагревается горячим прессом для расплавления окружающего пластика
• Размягченная смола стекает в накатные канавки, образуя после охлаждения механический замок.
• Поддерживает одновременную установку нескольких вставок, экономично и удобно для автоматизации.
Ограничения : Только для термопластов; требует контроля температуры, чтобы избежать переплавления
Технические характеристики :
• Использует высокочастотную вибрацию для плавления пластиковой границы вместо традиционного нагрева.
• Скорость аналогична скорости горячего расплава, но более узкое технологическое окно.
• Потенциальное разрушение материала, более громкая работа и более высокая сложность автоматизации.
Рекомендация : Предпочтительно для заводов с существующим оборудованием для ультразвуковой сварки.
Принцип процесса :
• Вставки предварительно установлены на стержнях пресс-формы; полностью инкапсулируется смолой во время инъекции
• Два типа: «сквозная резьба» (требуется двустороннее уплотнение для предотвращения попадания смолы) и «слепая резьба» (закрытая с одной стороны конструкция).
Основные преимущества :
• Оптимальные характеристики вытягивания и крутящего момента, не требуется постобработка.
• Подходит как для реактопластов, так и для термопластов.
Недостатки : Сложная конструкция пресс-формы; требует жесткого контроля допусков между пластиной и сердечником
Характеристики процесса :
• Нет нагрева/плавления; фиксация опирается на механическую деформацию
• Простые вставки с эластичными пазами, устанавливаемые нажатием пальца.
• Для высокопроизводительных типов требуются пресс-машины, обеспечивающие фиксацию с натягом.
Применение : термореактивные материалы или недорогие легкие материалы; немного более низкая производительность, чем процессы горячего расплава/в форме
• Диаметр: 1/8"-9/16" (М2-М10)
• Длина: 1/8"-5/8"
• Резьба : от № 0–80 до 3/8–16, удовлетворяющая разнообразные потребности отрасли.
• Электроника/медицинские приборы : отдайте приоритет формованию в форме для обеспечения целостности уплотнения.
• Автомобильная/Аэрокосмическая промышленность : процессы плавления/ультразвуковые технологии для автоматизированного массового производства.
• Промышленное оборудование : Холодное прессование сочетает стоимость и надежность.
Тип материала (термопластик/термореактивный материал) → Требования к производительности (вытягивание/номинальный крутящий момент) → Масштаб производства (одиночный/партийный) → Совместимость оборудования (существующие инструменты для термоплавления/ультразвуковые инструменты) → Бюджет затрат → Выбор оптимального процесса
Разумно сопоставляя свойства материала, эксплуатационные требования и условия производства, предприятия могут выбрать наиболее подходящий процесс среди этих четырех методов для достижения надежных и экономичных резьбовых соединений в пластиковых компонентах.

May 04, 2026
Письмо этому поставщику
May 04, 2026
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.