




Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

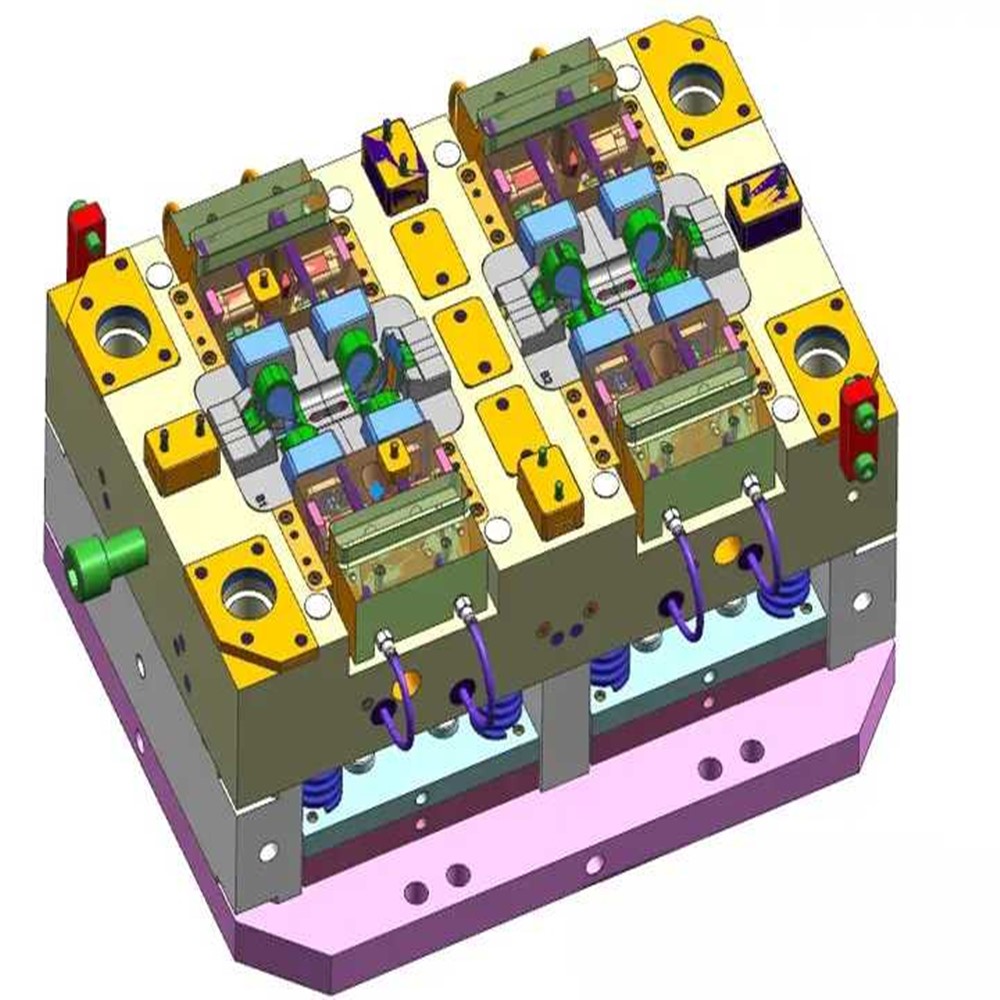
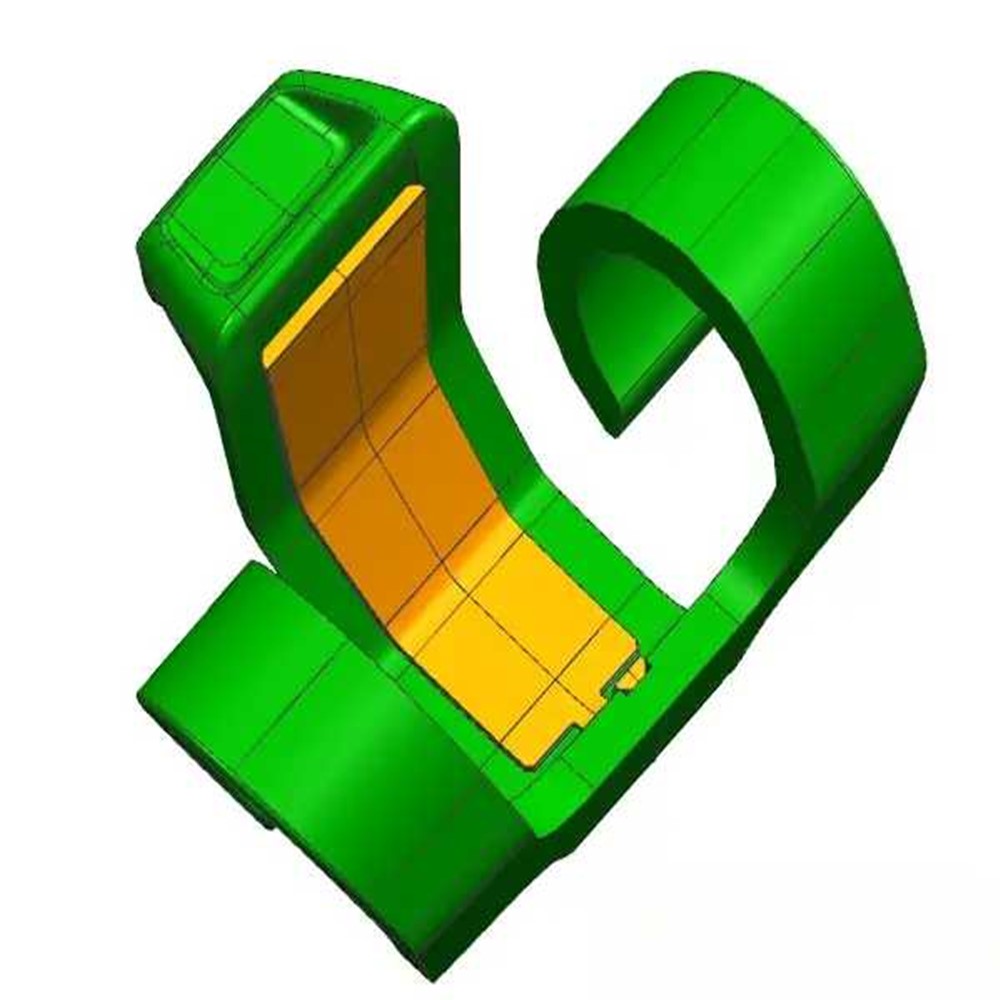
Технология двухцветного литья под давлением, являющаяся ключевым процессом в области современной точной формовки, реализует интегрированное формование двух материалов или цветов посредством открытия и закрытия одной формы, что значительно улучшает функциональную интеграцию и качество внешнего вида продукции. В этой статье систематически излагаются основные моменты проектирования двухцветных литьевых форм, включая ключевые звенья, такие как компоновка формы, конструкция разделяющей поверхности, контроль допусков и адаптация материала, а также сочетаются стратегии оптимизации параметров процесса для обеспечения теоретической поддержки и практического руководства для высококачественного производства двухцветных изделий, отлитых под давлением.
Первое изделие, отлитое под давлением, необходимо расположить на нерабочей стороне оборудования. В основе лежит оптимизация траектории движения механизма вращения формы. Когда форма поворачивается на 180° вокруг центральной оси для завершения второго впрыска, изделие можно точно передать на рабочую сторону, обеспечивая плавное соединение автоматического процесса приема деталей. Такая схема соответствует принципу «потока единичных изделий» в бережливом производстве. За счет сокращения узлов ручного вмешательства цикл производственной линии можно сократить на 15–20%. Например, при производстве двухцветных деталей салона автомобиля такая конструкция увеличивает коэффициент использования оборудования более чем до 92% (по фактическим данным производства на заводе по производству главных двигателей).
Положения зажима должны быть ограничены рабочей и нерабочей стороной, при этом категорически запрещается устанавливать их на вертикальных сторонах (направление, перпендикулярное столу оборудования). Эта спецификация вытекает из кинематических характеристик системы захвата робота на полностью автоматических производственных линиях - установка на вертикальные стороны приведет к тому, что угол взаимодействия между концевым эффектором и формой превысит 30°, что значительно увеличит ошибку захвата детали (экспериментальные данные показывают, что погрешность может быть увеличена до ±0,5 мм). Для высокоскоростных производственных линий с циклом менее 15 секунд такая конструкция может снизить вероятность простоя оборудования до уровня ниже 0,3%.
• Задняя разделительная поверхность формы : она должна опираться на контурную линию двух соединяемых изделий, чтобы обеспечить равномерное распределение давления расплава на пересечении полостей. Эксперименты показывают, что объединенная разделяющая поверхность может повысить прочность линии сварного шва на 25%, избегая дефектов соединения, вызванных столкновением расплава.
• Передняя поверхность разделения формы : принимается контурная линия одного продукта, объединенные контуры запрещены. Если в передней форме используется объединенная разделительная поверхность, количество царапин на внешней поверхности продукта во время открытия и закрытия формы увеличится до 12% (на основе статистики 3000 тестовых форм), в основном из-за царапин края формы на мягком материале.
Во вторичной полости впрыска необходимо установить локальные рельефы для резиновых позиций первого формованного изделия, а величина рельефа контролируется на уровне 0,03-0,05 мм. В то же время необходимо проверить прочность положения уплотнения посредством моделирования методом конечных элементов: когда давление впрыска составляет ≥80 МПа, пластическая деформация должна составлять ≤0,02 мм, в противном случае из-за разрушения уплотнения возникнет заусенец. В случае электронного корпуса за счет оптимизации ширины места уплотнения до 5 мм с помощью моделирования ANSYS процент дефектов снижается с 8% до 0,5%.
Компоненты | Требования к допускам | Цели контроля |
Передние и задние фланцы | -0,05 мм | Обеспечьте соответствие шаблону литьевой машины. |
Расстояние между фланцами | ±0,02 мм | Избегайте неравномерного распределения силы зажима. |
Выталкивающие штифты и отверстия | 0,1 мм с каждой стороны | Обеспечить плавное движение выброса |
Расстояние между центрами направляющей стойки и втулки | ±0,01 мм | Обеспечить точность позиционирования после вращения |
Глубина рамки пресс-формы | -0,02 мм | Контроль стабильности объема после закрытия полости |
Вышеуказанные допуски сформулированы на основе стандарта ISO 286-1. Когда задняя форма поворачивается на 180°, совокупная погрешность должна составлять ≤0,03 мм, в противном случае разделительная поверхность будет смещена и приведет к образованию заусенцев.
Вторичная обработка основания формы (литниковая втулка, отверстия для выталкивающих штифтов) должна основываться на межцентровом расстоянии 4 направляющих стоек и отверстий для втулок. Если ошибка позиционирования этой базовой точки превышает 0,05 мм, вероятность застревания формы после 1000 открытий и закрытий увеличивается до 15%. Подобно управлению осями в строительной технике, межосевое расстояние направляющих стоек и втулок является «основной структурной осью» формы, и ее отклонение вызовет цепную реакцию выхода из-под контроля размеров.

May 04, 2026
Письмо этому поставщику
May 04, 2026
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.