




Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

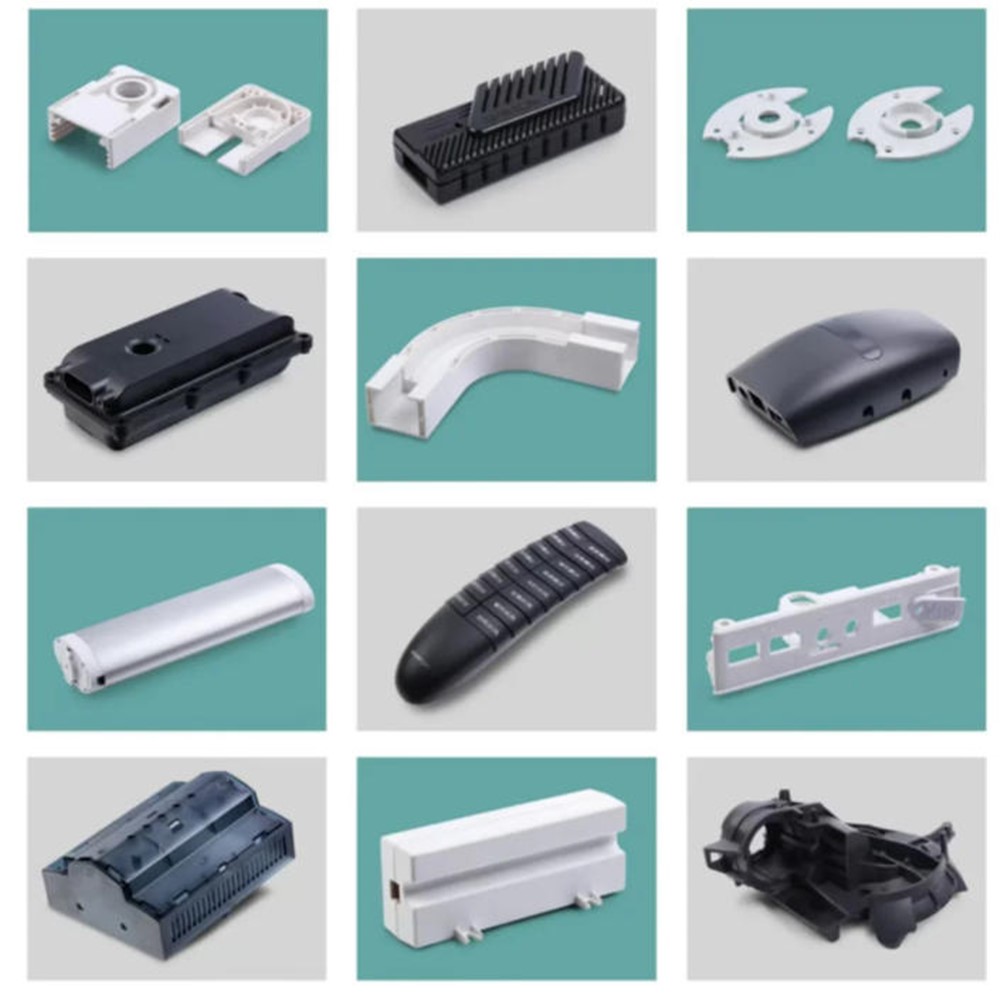
Поликарбонат (ПК) как высокопроизводительный конструкционный пластик широко используется в электронике, автомобилестроении, медицине и других областях благодаря превосходному светопропусканию, ударопрочности и термостойкости. Однако характеристики материалов ПК также создают множество уникальных проблем при производстве литьевых форм. В этой статье будут систематически анализироваться трудности производства литьевых форм для ПК и выдвигаться ключевые технические соображения.
Собственные свойства материалов ПК являются основным источником трудностей при производстве пресс-форм, которые необходимо решать на ранней стадии проектирования пресс-форм:
Материалы ПК обладают чрезвычайно высокой вязкостью в расплавленном состоянии, а их текучесть значительно ниже, чем у обычных пластиков. Это приводит к высокому сопротивлению наполнению расплавом полости формы, что приводит к появлению таких дефектов, как недостаточное заполнение или явные линии сварки . При проектировании пресс-формы особое внимание следует уделять оптимизации положения и количества литников. Обычно необходимы основные и вспомогательные желоба большего размера, а при необходимости следует устанавливать вспомогательные затворы для обеспечения полного заполнения расплавом.
Материалы ПК склонны к деградации при длительном воздействии высоких температур, что приводит к обесцвечиванию (пожелтению) и снижению производительности. Поэтому форма должна быть оснащена эффективной системой контроля температуры , чтобы обеспечить равномерную и стабильную температуру формы (обычно контролируемую на уровне 80-120°C) и в то же время сократить время пребывания расплава в цилиндре.
Хотя степень усадки ПК при формовании невелика (0,5-0,8%), он чрезвычайно чувствителен к изменениям температуры и давления, что легко приводит к отклонениям в точности размеров изделия. При проектировании пресс-формы следует предусмотреть точную компенсацию усадки и оптимизировать параметры удержания давления, чтобы уменьшить колебания размеров.
ПК-продукты обычно предъявляют строгие требования к внешнему виду и точности размеров, поэтому при проектировании конструкции пресс-формы необходимо преодолеть множество технических узких мест:
Прозрачные изделия из ПК (например, оптические линзы) предъявляют чрезвычайно высокие требования к шероховатости поверхности полости (Ra≤0,02 мкм), что требует сверхточной резки и процессов зеркальной полировки. Во время обработки следует избегать следов инструментов и полировки, в противном случае это напрямую повлияет на светопроницаемость продукта.
Изделия из ПК с подрезами и боковыми выемками должны быть спроектированы со сложной структурой разъемов, а зазор между ползунком и полостью должен строго контролироваться в пределах 0,01-0,02 мм. Чрезмерно большие зазоры приведут к засветам , а чрезмерно маленькие могут стать причиной появления царапин, что ухудшит качество поверхности изделия.
Расплав ПК имеет высокую вязкость, а плохая вентиляция приводит к образованию пузырей и горению. Пресс-форма должна быть снабжена вентиляционным желобом глубиной 0,01-0,02 мм в конечном положении заполнения расплавом, и в то же время необходимо обеспечить, чтобы вентиляционный желоб не закрывался от атмосферы, чтобы избежать противодавления газа, влияющего на заполнение.
Точность обработки литьевых форм ПК напрямую определяет качество продукции, поэтому необходимо сосредоточить внимание на следующих звеньях процесса:
Полость и сердечник должны быть изготовлены из предварительно закаленной стали с отличными полирующими свойствами (например, 718H) или стареющей стали (например, NAK80) с твердостью HRC35-45. Отжиг для снятия напряжений следует проводить перед обработкой, чтобы избежать деформации формы из-за снятия напряжений при последующем использовании.
Для обработки поверхности полостей следует использовать пятиосные обрабатывающие центры, чтобы обеспечить контроль точности контура в пределах ± 0,005 мм. Зеркальная полировка должна следовать последовательному процессу «от грубой к тонкой» и, наконец, использовать алмазную пасту для достижения зеркального эффекта, чтобы избежать царапин во время процесса.
Ключевые компоненты формы (такие как направляющие стойки и направляющие втулки) должны быть закалены до твердости HRC50-55, а деформация после термообработки должна составлять ≤0,01 мм/м. Обработка азотированием может улучшить износостойкость поверхности полости, а глубину слоя азотирования следует контролировать на уровне 0,03-0,05 мм.
Даже если конструкция пресс-формы идеальна, на этапах пробного формования и массового производства необходимо решить ряд практических проблем:
Для первого тестового формования следует использовать более низкую скорость впрыска (30-50 мм/с) и более высокую температуру формы (около 100°C), чтобы наблюдать за ситуацией с заполнением расплавом. При постепенной настройке параметров особое внимание следует уделять предотвращению перегрева при сдвиге - когда скорость впрыска превышает 80 мм/с, расплав ПК склонен к деградации из-за локальной высокой температуры, вызванной сдвигом.
• Серебряные полосы : в основном вызваны чрезмерным содержанием влаги в сырье. Гранулы ПК необходимо сушить при температуре 120°C в течение 4–6 часов, чтобы обеспечить содержание влаги ≤0,02%.
• Растрескивание под напряжением : возникает в результате концентрации напряжений, которую можно устранить путем отжига (выдержка при 120°C в течение 2 часов), при этом угол уклона должен быть оптимизирован (≥1°).
• Следы раковины : Обычно из-за недостаточного выдерживания давления. Необходимо увеличить давление выдержки до 80% от давления впрыска и продлить время выдержки.
При непрерывном производстве пресс-форм из поликарбоната колебания температуры пресс-формы следует проверять каждые 2 часа (контролировать в пределах ±2°C), а вентиляционные канавки следует очищать ежедневно, чтобы предотвратить засорение. При возникновении в продукции сплошных дефектов приоритет следует отдать проверке износа стопорного кольца (его необходимо заменить, если величина износа превышает 0,03 мм).
Производственные трудности литьевых форм ПК сосредоточены в трех измерениях: адаптация свойств материала, высокоточная обработка и контроль стабильности процесса. Решение этих трудностей требует системного мышления на этапе проектирования пресс-формы, объединения междисциплинарных знаний в области материаловедения, механической обработки и технологии литья под давлением. Благодаря применению систем быстрого прототипирования 3D-печати и интеллектуальных систем контроля температуры точность и эффективность производства ПК-форм будут еще больше улучшены в будущем, но комплексные требования к квалификации технического персонала также будут продолжать расти.

May 04, 2026
Письмо этому поставщику
May 04, 2026
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.