




Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

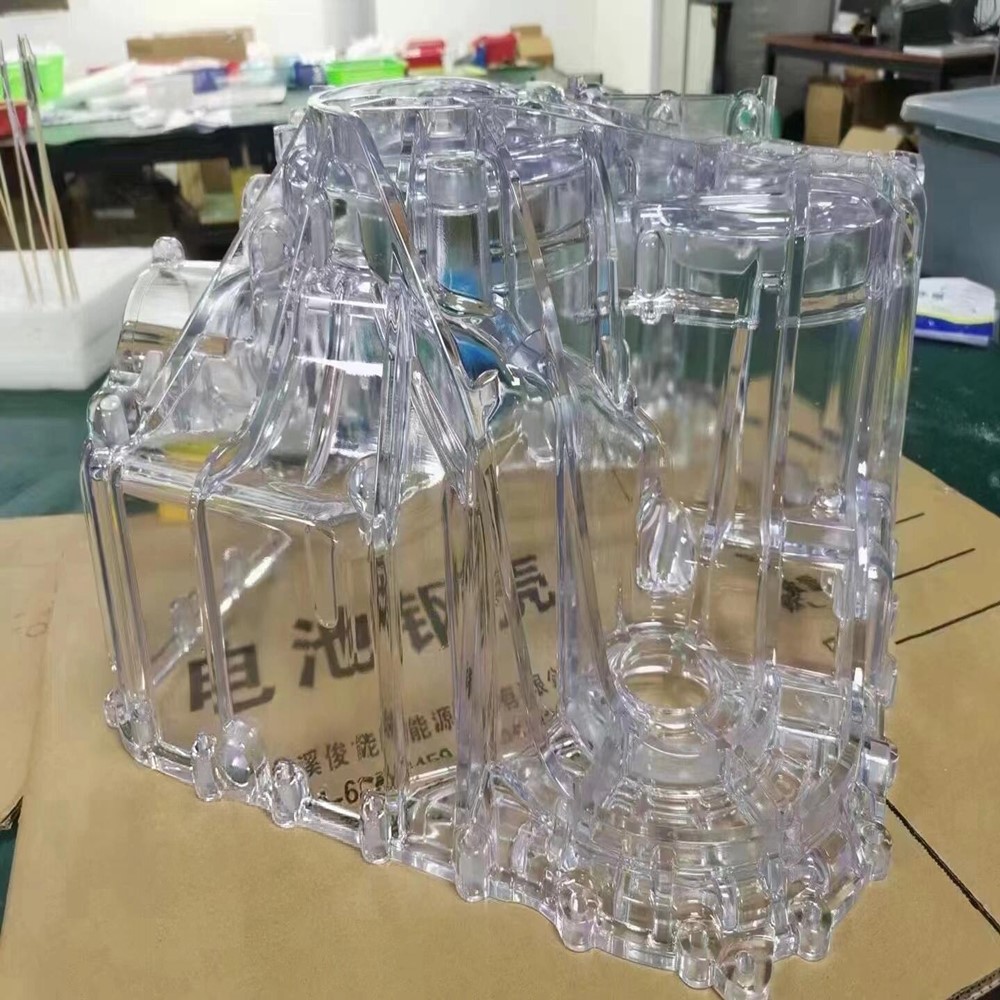
Медицинские гемостатические изделия (такие как корпуса кровоостанавливающих средств, коробки для упаковки кровоостанавливающих губок и т. д.) непосредственно контактируют с тканями человека. Производство литьевых форм должно сочетать функциональность, безопасность и биосовместимость, сталкиваясь с многочисленными техническими барьерами. Ниже приводится анализ основных трудностей и решений.
Обычные материалы, такие как медицинский ПП и ПЭЭК, должны соответствовать стандартам биосовместимости ISO 10993. Эти материалы часто содержат антибактериальные добавки, склонные к неравномерному диспергированию в расплавленном состоянии, что приводит к ускоренному износу полости формы. Форма должна быть изготовлена из коррозионностойкой нержавеющей стали (например, S136), а скорость шнека должна быть оптимизирована (контролироваться на уровне 80–120 об/мин), чтобы уменьшить деградацию материала.
Кровоостанавливающие средства часто должны быть точно подобраны к другим инструментам (например, окклюзионный зазор гемостатических клипс < 0,05 мм). Компенсация усадки формы должна иметь точность ±0,01%. Необходимо проанализировать кривую охлаждения материала с помощью CAE-моделирования и задать 3-5 пробных настроек пресс-формы.
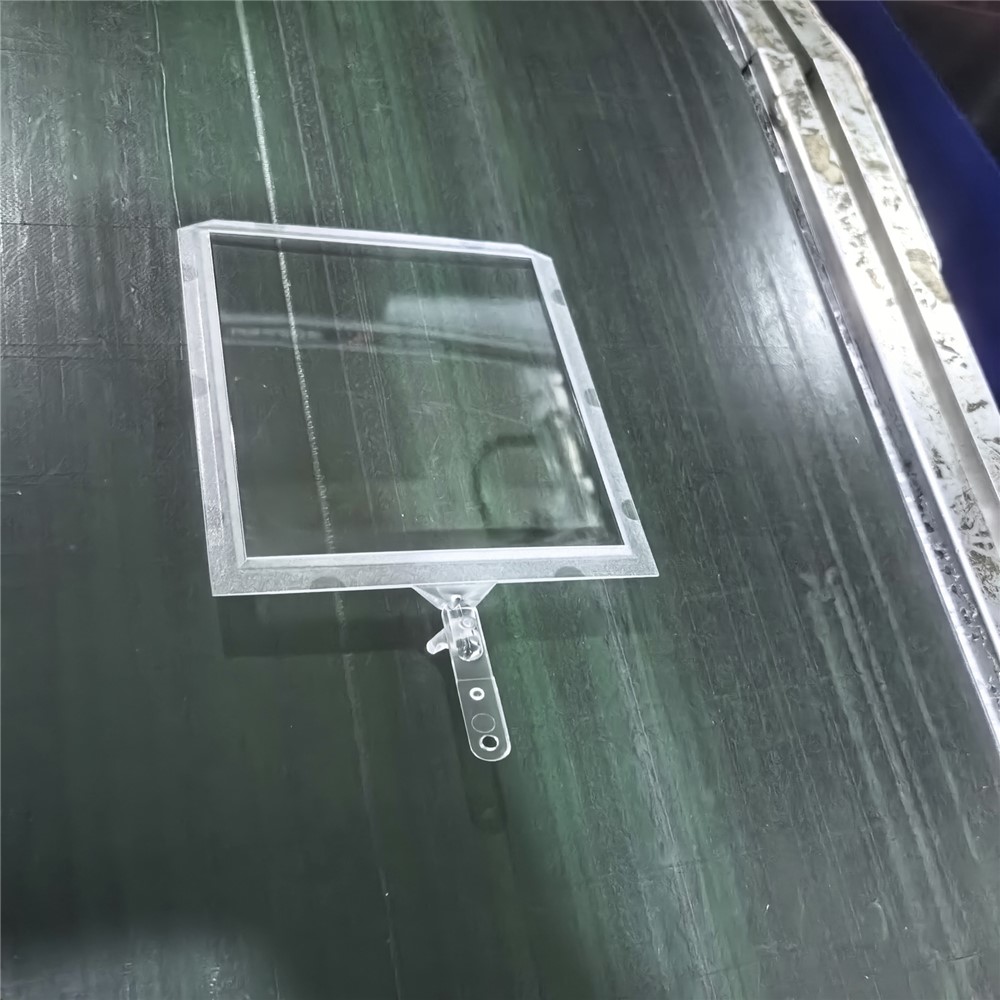
Наличие сетчатых отводящих канавок (глубиной 0,1-0,3 мм) гемостатических повязок требует, чтобы полость формы имела зеркальную точность микронного уровня (Ra ≤ 0,01 мкм). Во время обработки необходимо использовать сочетание процессов медленной резки проволокой и электролитической полировки, чтобы избежать образования остаточных острых углов, вызывающих повреждение продукта .
Пресс-форма должна быть оборудована самоочищающейся вытяжной системой . Ширина выпускной канавки составляет ≤ 0,02 мм, чтобы предотвратить попадание мусора. В то же время используются направляющие стойки и втулки с безмасляной смазкой, чтобы избежать загрязнения продукта смазочными материалами. Уплотнение разделительной поверхности должно достигать уровня водонепроницаемости IP67, чтобы предотвратить утечку охлаждающей жидкости.
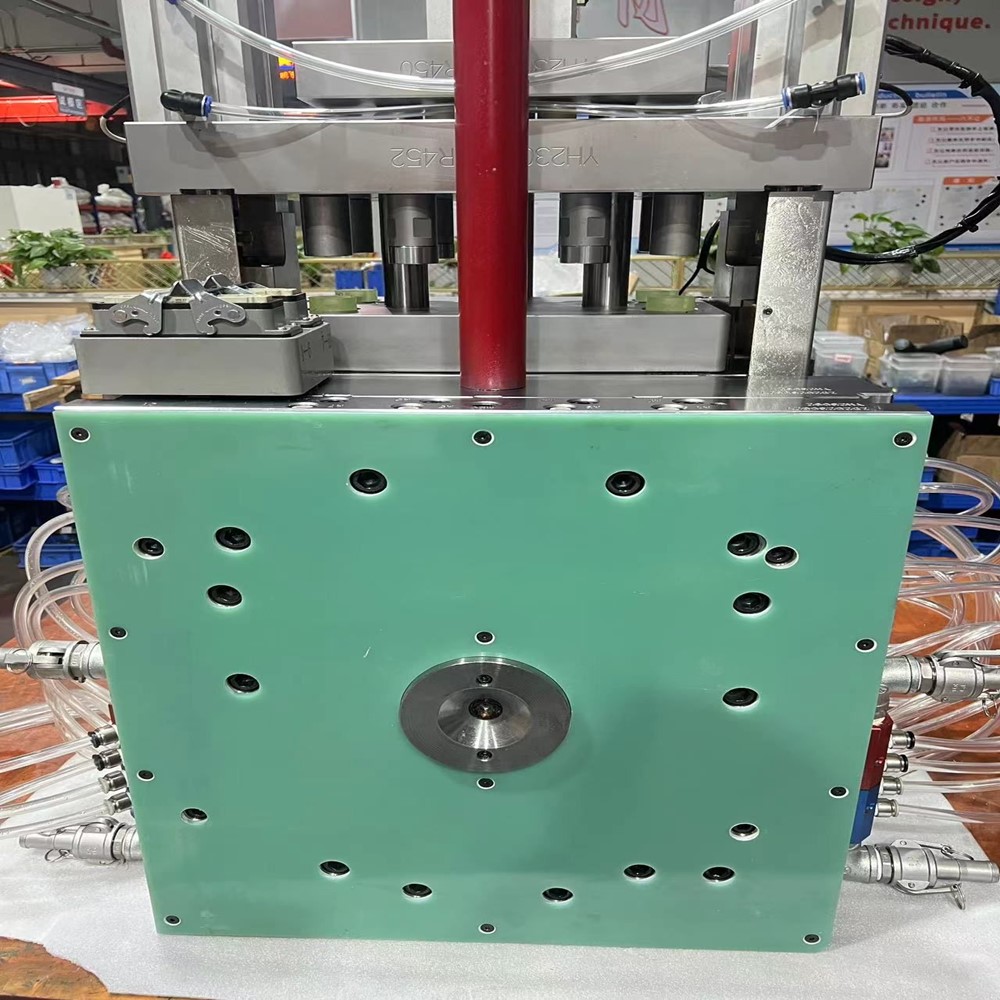
Поверхность формы должна пройти пассивационную обработку (испытание солевым туманом ≥ 500 часов), а все детали, контактирующие с материалами, не должны иметь покрытий, выделяющих вредные вещества. Перед производством каждой партии необходимо пройти 3 последовательные проверки формования, чтобы убедиться, что загрязнение продукта частицами составляет ≤ 10 частиц/мкг.
Чтобы удовлетворить миллионный спрос на массовое производство гемостатических продуктов, ключевые компоненты формы (такие как стержень) должны пройти обработку азотированием (твердость поверхности ≥ HV1000), а конструкция с быстро заменяемыми изнашиваемыми деталями (время замены ≤ 30 минут) должна быть спроектирована так, чтобы обеспечить общую эффективность оборудования (OEE) ≥ 90%.
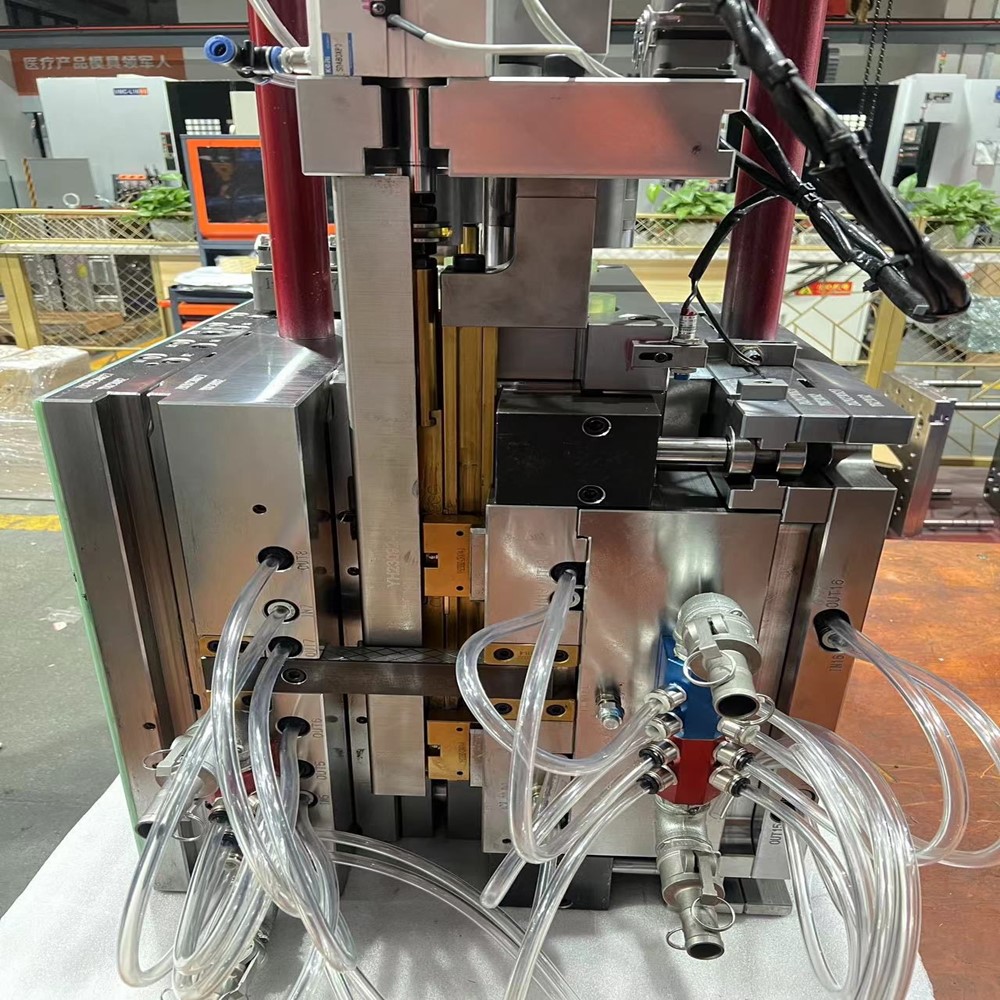
Производство литьевых форм для медицинских гемостатических препаратов представляет собой интеграцию материаловедения, точной обработки и медицинских норм. Необходимо создать полноценную систему проверки для достижения баланса между безопасностью и эффективностью.

May 04, 2026
Письмо этому поставщику
May 04, 2026
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.