




Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

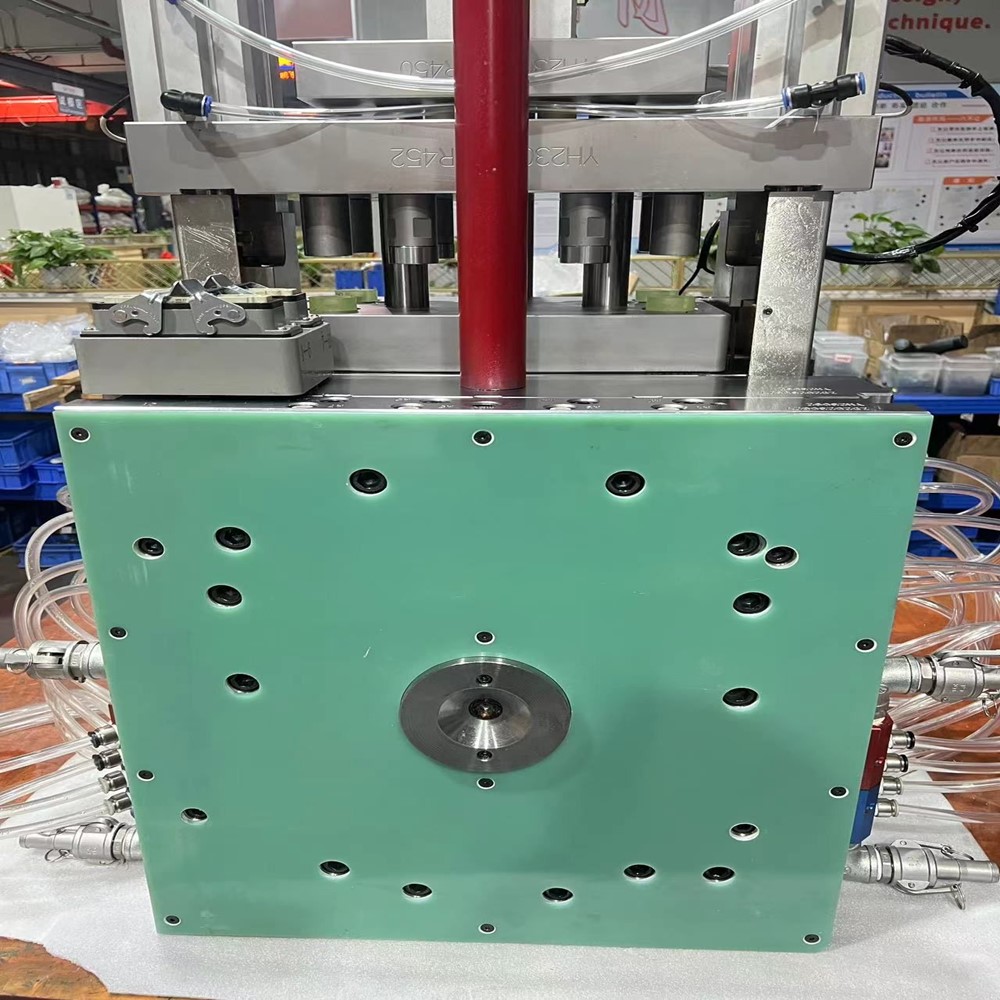
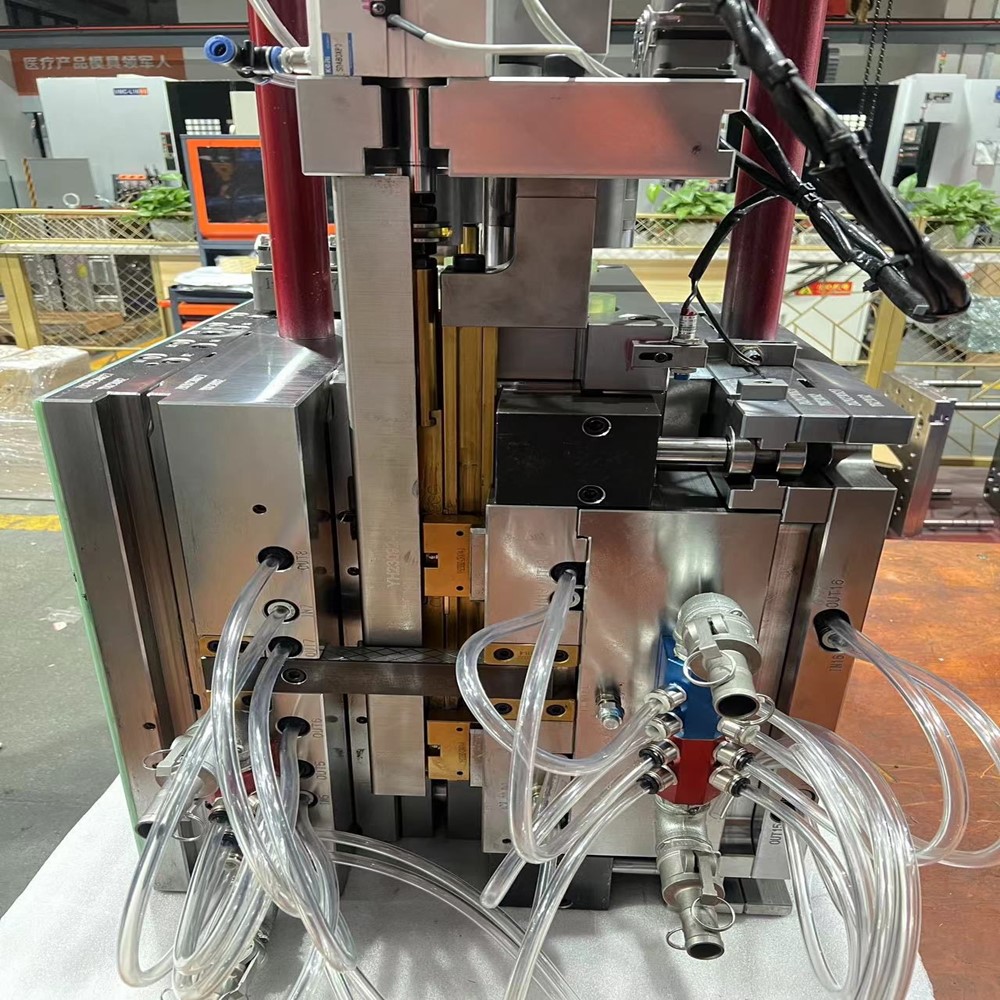
Суть высококачественных прецизионных литьевых форм заключается в достижении микронной точности формования и долгосрочной стабильности. Их производство требует интеграции междисциплинарных технических ресурсов для удовлетворения строгих требований на протяжении всего процесса от проектирования до массового производства. Ниже анализируются ключевые требования по пяти техническим аспектам.
Высококачественное программное обеспечение, такое как UG и AutoForm, используется для создания параметрических моделей, что позволяет совместно оптимизировать структуру пресс-формы и процессы литья под давлением. Важные сопрягаемые детали (например, направляющие стойки и втулки) должны иметь заданные допуски на зазор 0,001–0,003 мм, а моделирование движения проводится для проверки беспрепятственного открытия и закрытия формы.
Moldflow используется для моделирования заполнения расплавом, охлаждения и коробления, точного прогнозирования положения линий сварки и оптимизации компоновки литников. Для тонкостенных деталей (толщина стенки ≤ 0,5 мм) необходимо моделирование скорости сдвига, чтобы обеспечить контроль градиента скорости потока в диапазоне 500–1000 с⁻¹.
Компоненты полости сердечника изготовлены из высококачественных сталей, таких как шведская SSAB 8407 или японская Daido NAK80, что обеспечивает превосходные характеристики полировки, даже когда твердость достигает HRC48-52. Для формования коррозионно-активных материалов необходима дисперсионно-твердеющая нержавеющая сталь 17-4РН, обработанная Н900.
Для обеспечения однородности твердости (отклонение ≤ 1HRC) применяется вакуумная закалка, а для устранения остаточного аустенита – криогенная обработка (-196℃), контролирующая деформацию формы в пределах 0,005 мм/м. Критические компоненты должны пройти азотирование для образования закаленного слоя толщиной 5–10 мкм с поверхностной твердостью ≥ HV1000.
Группа пятиосевых обрабатывающих центров (точность позиционирования ≤ 0,001 мм), станков для резки проволоки с медленной подачей (допуск ±0,0005 мм) и координатно-шлифовальных станков оборудованы для зеркальной обработки сложных полостей. Микроструктуры (например, направляющие канавки шириной 0,1 мм) требуют электроэрозионной обработки с контролируемой скоростью износа электрода на уровне ≤ 0,5%.
Зеркальную полировку 12 уровня выполняют для достижения шероховатости поверхности полости Ra ≤ 0,02 мкм, а магнитореологическую полировку применяют для устранения подповерхностных повреждений. Для пресс-форм оптических деталей требуется лазерная интерферометрическая проверка, чтобы гарантировать точность формы поверхности, значение PV ≤ 0,5 мкм.
Для полноразмерного контроля используются координатно-измерительные машины Zeiss CONTURA (точность 0,5+L/500 мкм), оснащенные лазерными сканерами для сравнения облаков точек сложных криволинейных поверхностей. Во время пробного формования датчики давления в полости активируются для регистрации колебаний давления в режиме реального времени во время впрыска (контролируется в пределах ±2 бар).
В среде проверки должна поддерживаться температура (20±0,5℃), влажность (50%±5%) и соответствовать антивибрационным стандартам ISO 10816-5 класса 1, чтобы избежать влияния изменений температурного поля на точность измерений.
Промышленная система Интернета вещей используется для регулирования температуры формы в реальном времени (±0,1 ℃) и скорости впрыска (±1 мм/с). Алгоритмы искусственного интеллекта оптимизируют кривую давления выдержки, обеспечивая точность повторяемости веса ≤ 0,1%.
Создается база данных для обработки, проверки и технического обслуживания, соответствующая идентификаторам пресс-форм. Износ полостей проверяется каждые 5000 циклов (максимально допустимый износ 0,002 мм), а для предотвращения снижения точности осуществляется профилактическое обслуживание.
Производство высококачественных прецизионных литьевых форм сочетает в себе техническую плотность и инженерный опыт. Это требует создания стандартизированной технической системы, основанной на инвестициях в оборудование, что в конечном итоге приведет к достижению основной цели «квалифицированных первых испытаний и стабильной точности в течение миллиона циклов».

May 04, 2026
Письмо этому поставщику
May 04, 2026
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.