




Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

В сфере производства товаров повседневного спроса широко применяется технология литья под давлением. Многие продукты, от пластиковых стаканчиков и коробок для хранения до игрушек и корпусов мелкой бытовой техники, используют этот процесс для массового производства. Понимание принципов, процессов и основных элементов литья под давлением имеет решающее значение для повышения эффективности производства и качества продукции.
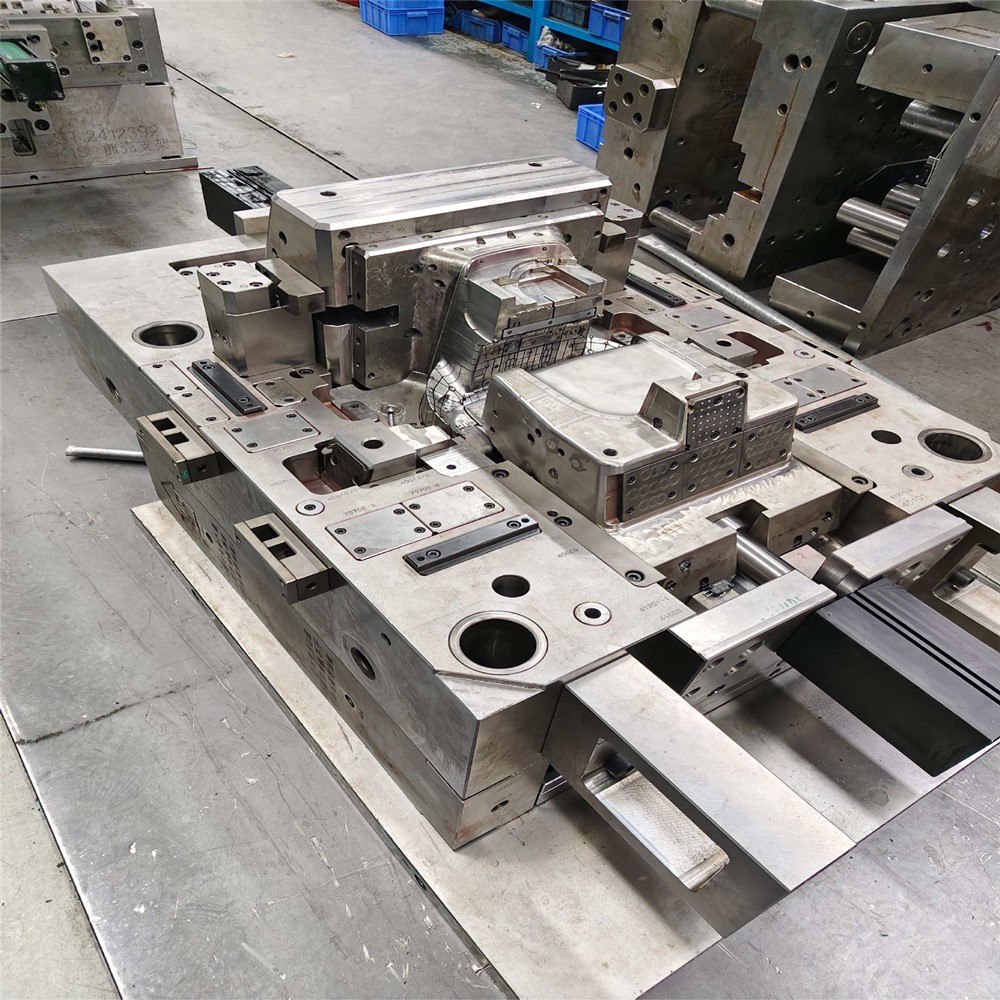
Литье под давлением — это процесс, при котором пластиковое сырье помещается в цилиндр термопластавтомата. Смоляные материалы пластифицируются до расплавленного состояния за счет внешнего нагрева и тепла сдвига, генерируемого вращением шнека. Далее под определенным давлением расплав впрыскивается в полость пресс-формы определенной формы, и после охлаждения и отверждения производятся изделия, отлитые под давлением.
Основное преимущество этого процесса заключается в его способности эффективно производить пластиковые изделия сложной формы и точных размеров, и он подходит для крупномасштабного массового производства, становясь, таким образом, основным методом обработки в промышленности товаров повседневного спроса.
Полный цикл литья под давлением состоит из нескольких последовательных этапов, каждое из которых тесно связано между собой, напрямую влияя на эффективность производства и качество продукции:
1. Зажим формы : подвижная и неподвижная формы формы закрываются, образуя герметичную полость, готовящуюся к впрыску расплава. Усилие зажима должно быть достаточно большим, чтобы предотвратить вытекание расплава с поверхности разъема во время впрыска.
2. Блок впрыска вперед : блок впрыска приводит в движение сопло вперед, плотно прилегая к литнику формы, чтобы обеспечить плавное поступление расплава в форму.
3. Инъекция : Шнек проталкивает расплавленный пластик, впрыскивая расплав в полость под высоким давлением и с высокой скоростью до тех пор, пока полость не будет полностью заполнена. На этом этапе необходим точный контроль скорости и давления впрыска.
4. Удержание давления : после завершения впрыска шнек поддерживает определенное давление для пополнения расплава, уменьшенного за счет охлаждающей усадки пластика в полости, обеспечивая стабильные размеры изделия.
5. Пластификация расплава + охлаждение : после завершения выдержки давления шнек отходит и вращается, всасывая новое пластиковое сырье для пластификации (пластификация расплавом); в то же время система охлаждения в форме обеспечивает быстрое затвердевание и придание формы пластику в полости.
6. Выброс : после того, как пластик полностью остынет, механизм выталкивания в форме выталкивает изделие из полости.
7. Открытие формы : форма открывается для подготовки к извлечению продукта и следующему зажиму формы.
8. Отступление блока впрыска : блок впрыска заставляет сопло отступать, отделяясь от формы, и цикл формования завершается.
Категория элемента | Конкретный контент | Роль и влияние |
Оборудование | Включая термопластавтоматы (по тоннажу подразделяются на малые, средние и крупные, по режиму привода на гидравлические и полностью электрические) и вспомогательное оборудование (например, сушилки, дробилки, манипуляторы и т. д.). | Машины для литья под давлением обеспечивают мощность для пластификации, литья под давлением и зажима форм. Вспомогательное оборудование обеспечивает эффективную работу таких звеньев, как обработка сырья и выдача продукции, напрямую влияя на эффективность производства и точность продукции. |
Пресс-форма для литья под давлением | Состоит из полости, сердечника, ворот, системы охлаждения, выхлопной системы, механизма выброса и т. д. Материалом в основном является высокопрочная легированная сталь (например, P20, 718H). | Форма определяет форму и размер изделия. Его точность, охлаждающий эффект и характеристики выхлопа напрямую влияют на качество поверхности, стабильность размеров и производственный цикл продукта. |
Материал продукта | В основном это термопластичные пластмассы (такие как ПП, ПЭ, АБС, ПС и т. д.), а некоторые используют термореактивные пластмассы. Различные материалы имеют разные температуры плавления, текучесть и механические свойства. | Характеристики материала определяют параметры пластификации, температуру формования и давление, влияя на прочность, термостойкость, коррозионную стойкость и другие свойства изделия. Материал следует выбирать в соответствии с использованием продукта. |
При производстве предметов первой необходимости эти три элемента должны соответствовать друг другу. Например, при производстве тонкостенных пластиковых стаканчиков необходимо выбирать полипропиленовые материалы с хорошей текучестью, высокоточные формы и термопластавтоматы соответствующего тоннажа, а также оптимизировать параметры процесса формования для достижения эффективного и качественного производства.

May 04, 2026
Письмо этому поставщику
May 04, 2026
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.