




Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

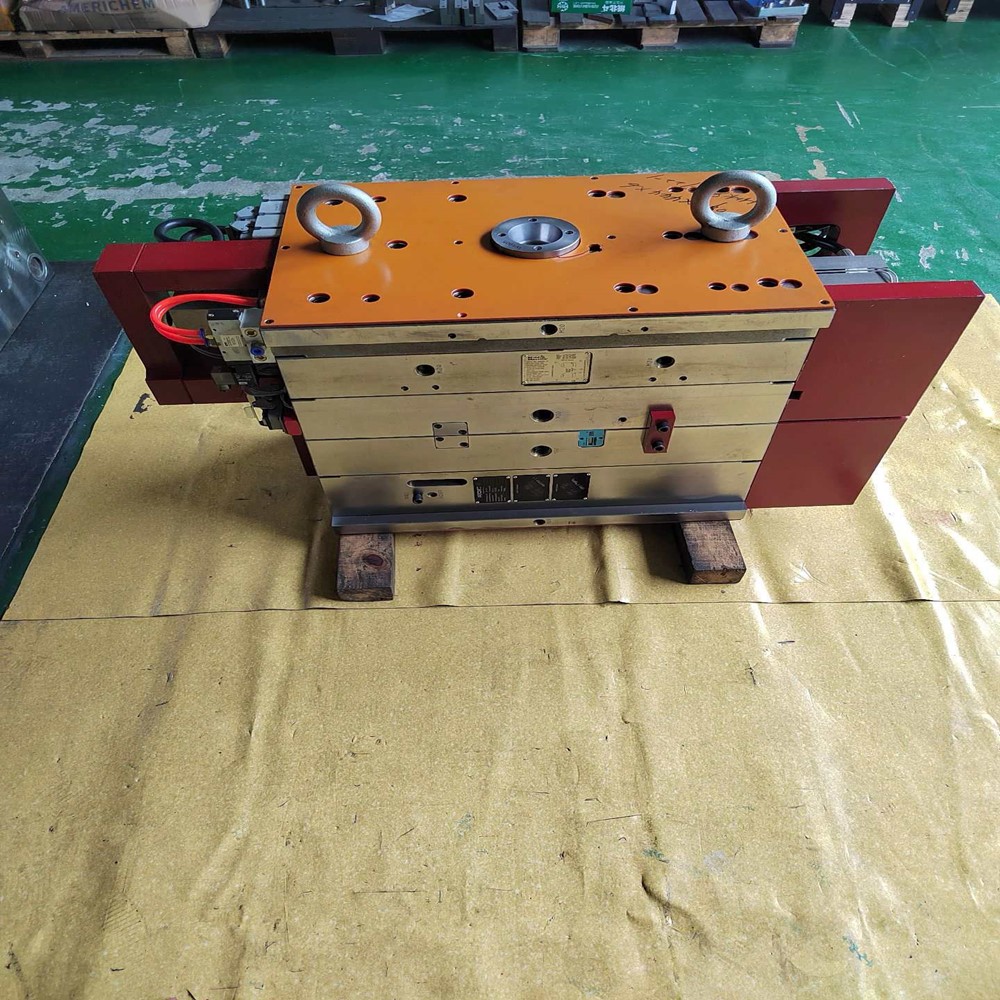
При проектировании и применении литьевых форм система линеек является основным компонентом, среди которых горячеканальные и холодные литники, две основные формы, каждая из которых имеет уникальные характеристики и применимые сценарии.
Однако в настоящее время в индустрии литьевых форм все еще сосуществуют горячеканальные и холодноканальные системы. С одной стороны, из-за проблем с учетом затрат многие формы малого и среднего размера еще не использовали горячеканальные системы; с другой стороны, некоторые материалы из-за их характерных требований должны (или более подходят) впрыскиваться в формы с холодными литниками.
Горячеканальные системы произошли от безканальных систем в индустрии литья под давлением. Их популярное применение в развитых западных странах, поскольку это передовая технология обработки пластика литьем под давлением, восходит к середине 20-го века или даже раньше. В зарубежных странах технология горячеканальных систем получила быстрое развитие. Более 50% форм, производимых многими заводами по производству пластиковых форм, используют технологию горячеканальных систем, а некоторые даже достигают более 80%. В Китае эта технология начала по-настоящему активно продвигаться и применяться только в последнее десятилетие. Хотя с быстрым развитием индустрии пресс-форм доля ее применения в пластиковых формах постепенно увеличивалась, общая доля еще не достигла уровня зарубежных горячеканальных форм.
Инженеры, знакомые с литьем под давлением, знают, что традиционные процессы литья под давлением часто имеют следующие проблемы:
• Сложное заполнение;
• Тонкостенные и крупные изделия склонны к деформации;
• Расход бегового сырья;
• Нестабильное качество литьевых деталей в многоместных формах.
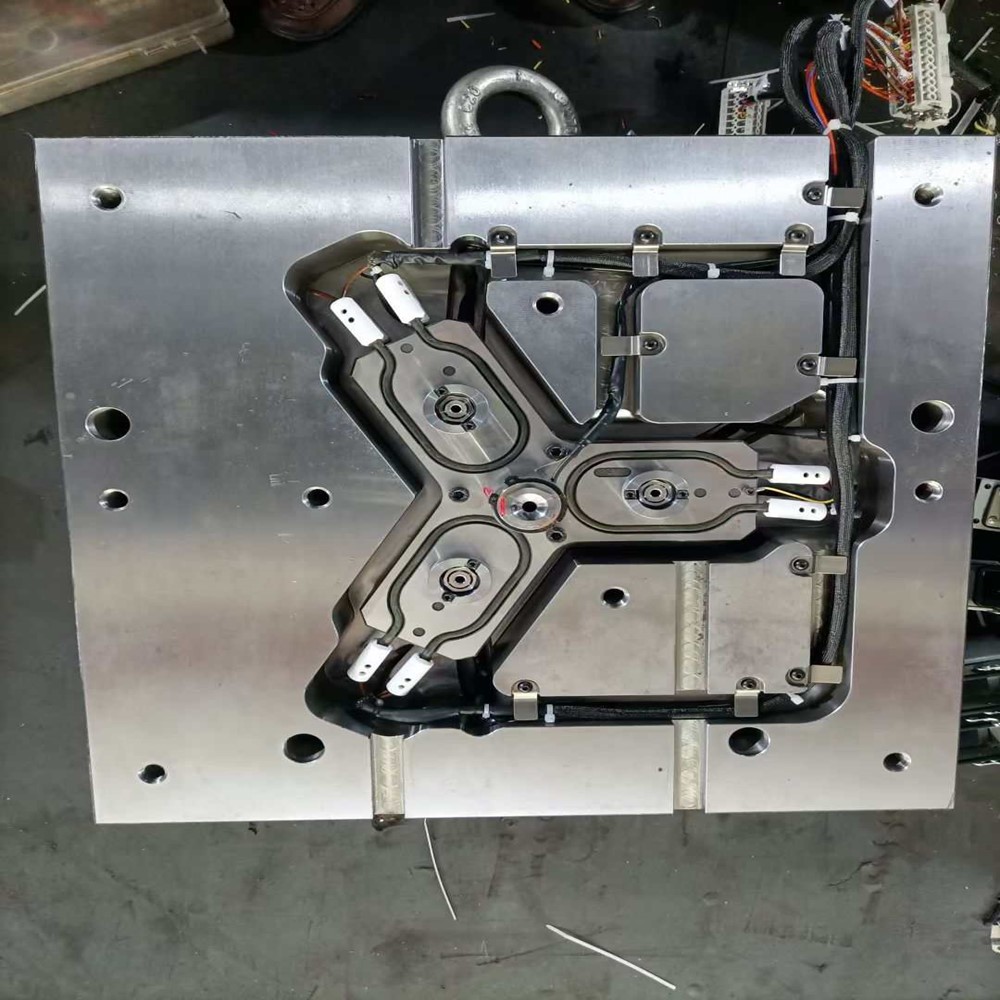
Технология горячеканальных систем обеспечивает относительно полное решение вышеперечисленных проблем, а ее преимущества в основном заключаются в следующем:
1. Сокращение цикла : поскольку система направляющих не имеет ограничения по времени охлаждения, детали можно извлечь вовремя после формования и затвердевания. Цикл формовки многих тонкостенных деталей, изготовленных с помощью горячеканальных форм, может составлять менее 5 секунд.
2. Экономия пластмасс : в чисто горячеканальных формах нет холодных каналов, поэтому нет связанных с этим производственных затрат, что является эффективным способом снижения материальных затрат.
3. Сокращение отходов и улучшение качества продукции : горячеканальная система может точно контролировать температуру расплава пластика, так что пластик поступает в полость в более однородном состоянии, получая детали более стабильного качества; кроме того, качество литья горячеканальных деталей хорошее, с низким остаточным напряжением и небольшой деформацией после расформовки.
4. Способствует автоматизации производства : готовые изделия, полученные с помощью горячеканальных форм, не требуют обрезки ворот и переработки холодных литников, что исключает последующие процессы и облегчает реализацию автоматизации производства.
5. Расширение области применения процессов литья под давлением : многие передовые процессы литья пластмасс были разработаны на основе технологии горячеканальных систем, например, производство ПЭТ-преформ, смешивание и совместное впрыскивание цветов в пресс-форме, процессы совместного впрыскивания нескольких материалов, STACKMOLD (штабелированная пресс-форма) и так далее.
По сравнению с горячеканальными каналами, холодный материал, полученный в холодных литниках, необходимо измельчать и повторно перерабатывать, однако формы для холодных литников имеют простую конструкцию и широкий спектр применения.
Хотя горячеканальные формы имеют множество существенных преимуществ, они также имеют некоторые недостатки:
1. Увеличение стоимости пресс-формы . Компоненты горячеканальных систем относительно дороги, что значительно увеличивает стоимость пресс-форм для горячеканальных систем. Если выпуск деталей невелик, доля затрат на пресс-форму высока, что нерентабельно с экономической точки зрения. Во многих развивающихся странах высокая цена горячеканальных систем является одной из основных проблем, влияющих на их широкое применение.
2. Высокие требования к технологии производственного процесса : в качестве гарантии для горячеканальных форм требуется прецизионное обрабатывающее оборудование, а интеграция и сотрудничество между горячеканальной системой и пресс-формой чрезвычайно строги, в противном случае в производственном процессе возникнет множество серьезных проблем.
3. Сложная эксплуатация и обслуживание : по сравнению с формами для холодных каналов, формы для горячеканальных систем более сложны в эксплуатации и обслуживании. При неправильной эксплуатации легко повредить детали горячеканальных систем, что приведет к остановке производства и огромным имущественным потерям. Новым пользователям горячеканальных форм требуется много времени, чтобы накопить опыт их применения.
В мире существует множество производителей горячеканальных систем и различных продуктов серии горячеканальных систем. Типичная горячеканальная система обычно состоит из нескольких основных частей, таких как горячеканальные пластины, сопла, регуляторы температуры и вспомогательные детали.
Успешный проект по применению пресс-форм для горячеканальных систем требует гарантий, состоящих из нескольких этапов, среди которых наиболее важными техническими элементами являются:
1. Контроль температуры пластика . При использовании горячеканальных форм контроль температуры пластика имеет решающее значение. Многие проблемы обработки и качества продукции в производственном процессе напрямую вызваны плохим контролем температуры горячеканальной системы, например, плохое качество литников изделий при использовании литников с горячими форсунками торпедного типа для литья под давлением, трудности с полным закрытием иглы клапана при формовке горячими форсунками клапанного типа, а также нестабильное время заполнения и качество деталей в многополых формах. Если возможно, следует выбирать горячеканальные системы с многозонным сегментным контролем температуры, чтобы повысить гибкость и адаптируемость использования.
2. Контроль потока пластика : пластик должен течь равномерно в горячеканальной системе, и ворота должны быть открыты одновременно, чтобы пластик заполнил каждую полость синхронно. Для деталей с большой разницей в весе нетто размер направляющих должен быть сбалансирован; в противном случае возникнут такие проблемы, как недостаточное заполнение и удержание давления некоторых деталей, чрезмерное заполнение и удержание давления других деталей, а также низкое качество из-за слишком больших заусенцев. Разработка технических характеристик горячеканальных литников должна быть разумной. Если размер слишком мал, потеря давления наполнения будет слишком большой; если размер слишком велик, объем горячеканального канала будет слишком большим, и пластик будет оставаться в нем слишком долго, что ухудшит характеристики материала и приведет к тому, что детали не будут соответствовать требованиям применения после формования.

May 04, 2026
Письмо этому поставщику
May 04, 2026
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.