




Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

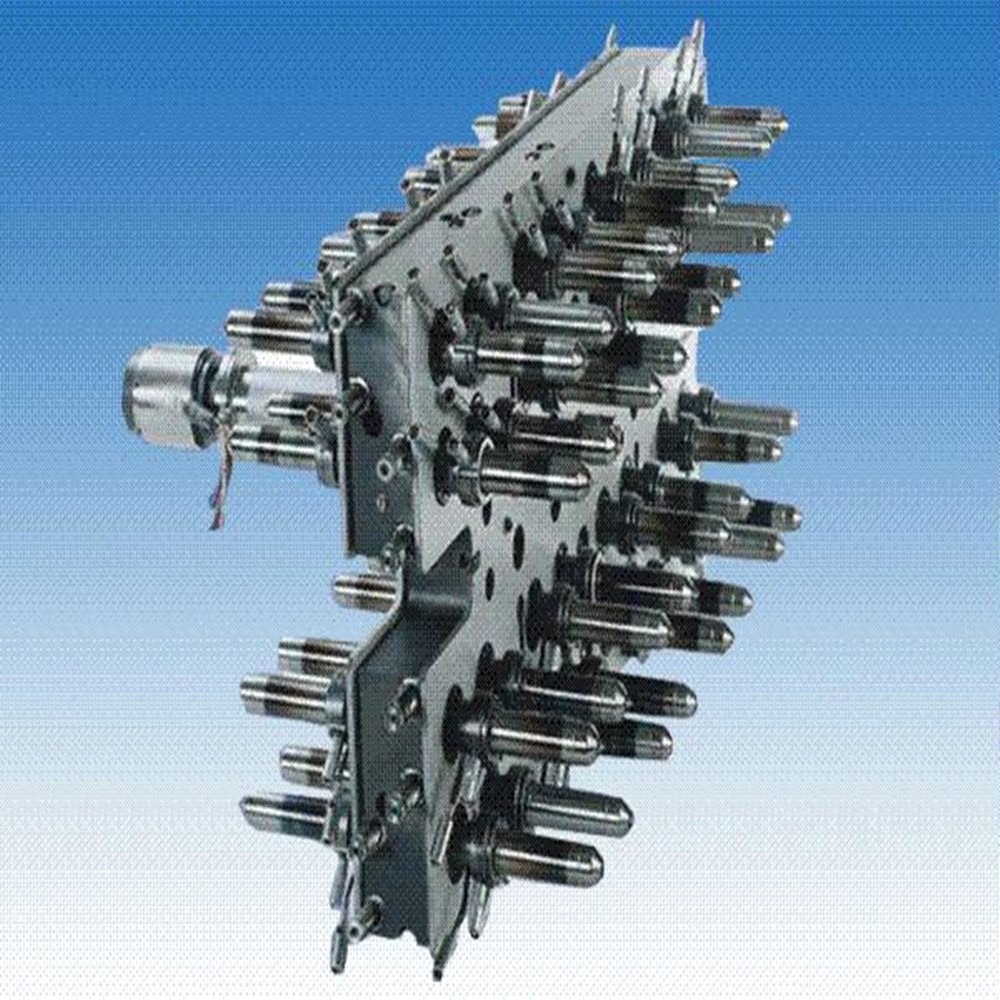
В области литья под давлением технология горячеканальных систем стала важной основой современного производства благодаря своим преимуществам высокой эффективности и точности. Однако у каждой технологии есть две стороны. Глубокое понимание недостатков горячеканальных систем не только помогает предприятиям избежать рисков, но и позволяет осуществлять научный выбор системы для практического применения, позволяя этой передовой технологии действительно удовлетворять производственные нужды.
Порог стоимости горячеканальных форм является основным фактором, ограничивающим их популяризацию. Основные компоненты горячеканальных систем, такие как горячие сопла и коллекторные пластины, должны быть изготовлены из жаропрочной и устойчивой к коррозии специальной стали и оснащены прецизионными компонентами контроля температуры. Стоимость одного комплекта систем часто на 30–50 % выше, чем стоимость традиционных холодноканальных форм. При мелкосерийном производстве с годовым объемом выпуска менее 100 000 штук затраты на пресс-формы, относимые на каждое изделие, значительно возрастут, что экономически менее выгодно, чем холодноканальные формы. Это также основная причина, по которой многие малые и средние предприятия в развивающихся странах не решаются использовать технологию горячеканальных систем - при ограниченных средствах холодные литники с более высокими затратами по-прежнему являются более практичным выбором.
Высокие требования к производственным процессам создают технические барьеры для горячеканальных форм. Точность сборки между горячеканальной системой и формой должна контролироваться в пределах 0,01 мм; в противном случае возникнут фатальные проблемы, такие как утечка расплава и неравномерное распределение температуры. Это требует, чтобы производители были оснащены современным оборудованием, таким как пятиосные обрабатывающие центры и высокоточные электроэрозионные формовочные станки, а также должным образом освоить технологию согласования теплового расширения между горячими литниками и основанием пресс-формы. На одном предприятии по производству автозапчастей однажды возникла проблема карбонизации расплава пластика на производстве из-за чрезмерного установочного зазора между плитой коллектора и шаблоном, что не только привело к поломке формы стоимостью в сотни тысяч юаней, но и задержало работу всей производственной линии.
Сложность эксплуатации и обслуживания усложняет управление производством. Точность контроля температуры горячеканальной системы должна поддерживаться в пределах ±1 ℃, и любая ошибка в настройке параметров может привести к блокировке или перегоранию ворот. Новый сотрудник завода электроники по ошибке увеличил температуру горячего сопла на 50 ℃, что привело к разрушению конструкционного пластика в литнике. На устранение неисправности ушло три полных дня, в результате чего прямой экономический ущерб составил более 200 000 юаней. Кроме того, для обслуживания компонентов горячеканальных систем требуются профессиональные специалисты, а датчик температуры необходимо повторно калибровать при замене горячего сопла, что продлевает время простоя оборудования.
При формовании литьевых форм выбор подходящей горячеканальной системы необходимо всесторонне учитывать с трех аспектов: характеристики продукта, масштаб производства и технические возможности. Для прецизионных деталей с объемом производства более 500 000 штук и сложных конструкций (таких как корпуса мобильных телефонов и медицинские шприцы), даже если первоначальные инвестиции высоки, долгосрочные преимущества горячеканальных систем по-прежнему значительны; в то время как для недорогих пластиковых деталей простой формы (таких как крышки для бутылок и оборотные коробки) более предпочтительными являются холодноканальные формы.
Выбор между горячими форсунками открытого и клапанного типа напрямую влияет на качество продукции. Открытые горячеканальные каналы подходят для тонкостенных пластиковых деталей большой площади с небольшими метками литников, что делает их пригодными для изделий с высокими требованиями к внешнему виду; Горячие каналы клапанного типа управляют затвором через механические штифты клапана, что позволяет эффективно избежать вытягивания и вытекания проволоки затвора и особенно подходит для конструкционных пластиков с плохой текучестью (таких как ПОМ и ПК). В пресс-формах с несколькими полостями системы клапанного типа также могут обеспечить сбалансированное заполнение каждой полости за счет контроля времени, что недостижимо для открытых систем.
Конструкция коллекторной пластины должна соответствовать конструкции литниковой системы изделия. Круглые коллекторные плиты подходят для симметрично распределенных полостей, тогда как прямоугольные коллекторные плиты могут адаптироваться к сложным конструкциям с несколькими полостями. На предприятии бытовой техники, производящем лопасти вентилятора кондиционера, имелись дефекты недостаточного наполнения из-за малого диаметра бегунка коллекторной пластины, что привело к чрезмерной потере давления расплава. Наконец, проблема была решена за счет увеличения площади поперечного сечения желоба и оптимизации расположения нагревательных змеевиков. Кроме того, теплоемкость коллекторной пластины должна соответствовать объему впрыска, чтобы избежать охлаждения и затвердевания переднего расплава.
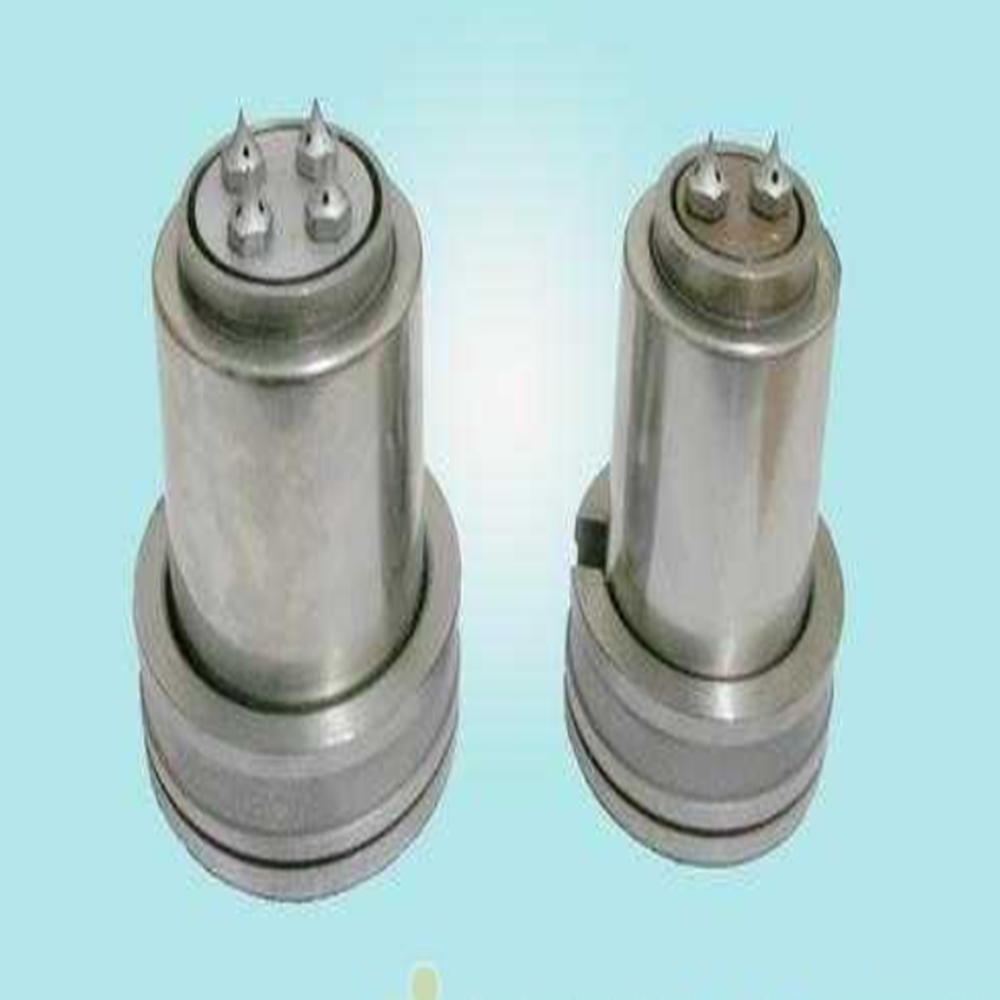
Конфигурация системы контроля температуры должна соответствовать принципу «достаточно хорошо». Для обычных материалов, таких как ПП и ПЭ, можно удовлетворить потребности в 4–6 зонах контроля температуры; тогда как для обработки высокотемпературных специальных пластиков, таких как PEEK, требуется более 12 зон прецизионного контроля температуры, причем каждая зона нагрева должна быть оборудована независимой термопарой и предохранительным устройством. Аэрокосмическое предприятие установило блок контроля температуры с функцией самонастройки ПИД-регулятора для обеспечения качества формовки полиимидных деталей, контролируя колебания температуры рабочего колеса в пределах ±0,5℃. Хотя стоимость оборудования увеличилась на 20%, уровень квалификации продукции увеличился с 75% до 99%.

May 04, 2026
Письмо этому поставщику
May 04, 2026
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.