




Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

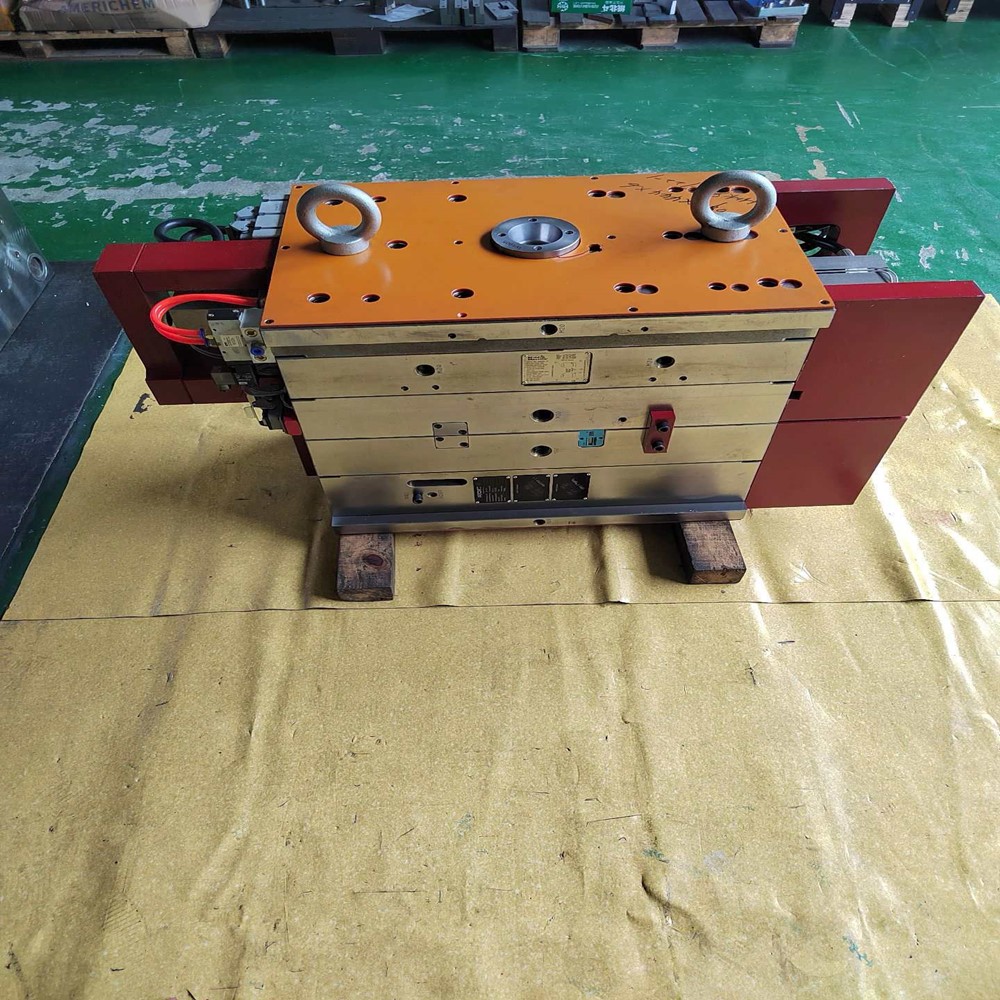
Реверсивные формы представляют собой важную форму литьевых форм, характеризующуюся тем, что как литниковая система, так и система выброса расположены на неподвижной стороне формы. Эта особая структура дает им незаменимые преимущества при производстве специфических пластиковых деталей, особенно подходящих для продуктов с чрезвычайно высокими требованиями к внешнему виду .
Типичные подходящие продукты включают в себя:
• Корпус ноутбука A : внешняя поверхность должна оставаться неповрежденной и безупречной, без каких-либо следов. Стробирование сзади может соответствовать требованиям внешнего вида зеркальных или телесных покрытий;
• Нижние корпуса ЖК-монитора : на открытой поверхности не должно быть следов от ворот, а обратная структура обеспечивает визуальную целостность благодаря задним воротам;
• Абажуры : Прозрачные или полупрозрачные пластиковые детали предъявляют строгие требования к качеству поверхности. Переверните ворота формы с невидимой поверхности, чтобы предотвратить ухудшение оптических характеристик;
• Панели для бытовой техники высокого класса : например, дверные панели холодильника и панели управления стиральной машиной, чьи внешние поверхности часто подвергаются окраске или покрытию пленкой и требуют удаления следов литников.
Эти продукты имеют общую особенность: их внешние поверхности видимы и соответствуют высоким требованиям к качеству, при этом не допускается наличие затворов по бокам или спереди. В этот раз оптимальным решением становится обратная конструкция с обратным затвором. Однако следует отметить, что конструкция обратных форм более сложна, чем у обычных форм, и обычно используется комбинация «двухпластинчатая форма + горячеканальный канал». Конструкции пресс-форм с тремя пластинами возможны, но это еще больше увеличит сложность, а если будет задействован вторичный выброс, сложность значительно увеличится.
При проектировании обратной формы выбор формы направляющей напрямую влияет на качество продукции и эффективность производства. Ниже приведены ключевые параметры данных обычных бегунов:
Тип бегуна | Подходящие материалы | Диапазон размеров поперечного сечения (мм) | Диаметр ворот (мм) | Подходящая толщина продукта (мм) | Типичные сценарии применения |
Краевые ворота | ПП, АБС, ПС | Ширина 3–10, Глубина 0,5–2 | - | 1-5 | Невидимые края А-образных корпусов ноутбуков |
Штыревые ворота | ПК, ПММА | Диаметр 0,8-3 | 0,8-3 | 0,8-4 | Центральная задняя часть абажуров |
Подводные ворота | ПОМ, Пенсильвания | Диаметр 1,5-5 | 1.2-4 | 1,5-6 | Положения ребер нижней части монитора |
Прямые ворота | ПЭ, ПВХ | Диаметр 4-12 | - | 3-10 | Центральная задняя часть больших панелей бытовой техники |
Горячие ворота | Инженерные пластмассы | В зависимости от модели горячего сопла | 1,0-5,0 | 0,5-8 | Высокоточные внешние детали (например, корпуса мобильных телефонов) |
Примечание. Горячеканальные ворота должны быть оснащены системой контроля температуры, а колебания температуры следует контролировать в пределах ± 2 ℃, чтобы избежать круглых ореолов на воротах.
В обратных формах в основном используются литниковые системы с горячими литниками . Если используются холодные каналы, использование большого литника во втулке литника может упростить конструкцию; однако конструкция трехплитных форм с тонкими штыревыми литниками приведет к трудностям при удалении направляющих и чем больше штифтовых литников и чем длиннее направляющие, тем более заметна проблема. Например, в пресс-форме с А-образным корпусом для ноутбука используются 6 штыревых литников, а поскольку общая длина направляющих превышает 500 мм, после каждого производства требуется ручная очистка пресс-формы , что снижает эффективность на 30%.
Сила выталкивания обратных форм обычно обеспечивается масляными цилиндрами . Поскольку сторона выброса расположена на фиксированной форме, обычные машины для литья под давлением не могут обеспечить действие выброса на стороне неподвижной плиты формы. При проектировании необходимо рассчитать тягу масляного цилиндра: Усилие одного масляного цилиндра (кН) = Площадь проекции пластиковой детали (см²) × 4-6 (коэффициент запаса прочности). Например, для пластиковой детали площадью 500 см² требуется 2–3 масляных баллона по 50 кН.
На внешней поверхности непосредственно напротив литника часто возникают круглые ореолы , в основном из-за неравномерного охлаждения формы, вызванного высокой температурой у литника. Решения включают в себя:
• Установка кольцевого канала охлаждающей воды вокруг горячего сопла диаметром 8-10 мм и скоростью потока воды ≥1,5 м/с;
• Использование вставок из бериллиевой меди в зоне контакта горячего сопла с формой для улучшения теплопроводности;
• Контроль разницы температур между горячим соплом и расплавом в пределах 10℃.
В определенном случае уровень гало-дефектов в форме нижней части корпуса монитора был снижен с 15% до 0,5% за счет оптимизации канала охлаждающей воды.
Хотя обратные формы могут удовлетворить потребности в производстве высококачественных деталей, нельзя игнорировать проблемы, связанные со сложностью конструкции:
• В конструкцию обратной формы с тремя пластинами необходимо добавить съемную пластину на фиксированной стороне формы, что приведет к увеличению толщины формы на 20–30%;
• Конструкция вторичного выброса должна быть объединена с механизмом соединения подъемника и верхней пластины, что продлевает цикл отладки на 50%;
• Стоимость обслуживания горячеканальной системы на 30–40 % выше, чем у обычных форм.

May 04, 2026
Письмо этому поставщику
May 04, 2026
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.