




Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

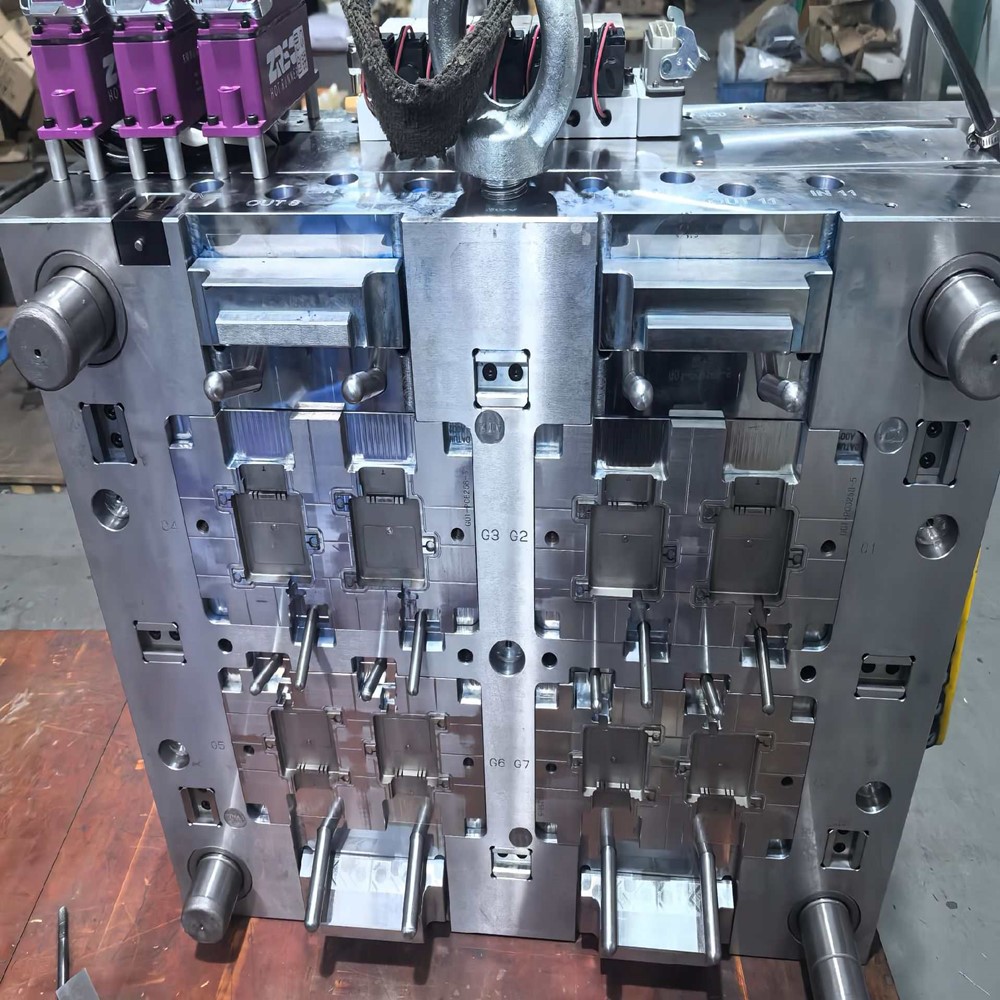
Техническое обслуживание литьевых форм имеет решающее значение для обеспечения бесперебойного производства. Вот краткое содержание 16 ключевых пунктов обслуживания:
1. Очистка и предотвращение ржавчины: Очистите внутренние, внешние и разделительные поверхности всех форм и хорошо поработайте над предотвращением ржавчины.
2. Проверка компонентов: убедитесь, что на основании формы нет недостающих компонентов, таких как концевые выключатели и стопорные пластины. Если обнаружены недостающие компоненты, немедленно отремонтируйте их.
3. Правильное размещение: Формы следует размещать по мере необходимости. Передняя и задняя формы должны быть зафиксированы при установке, иметь фиксированное положение и четкую идентификацию. Шильдики должны располагаться равномерно снаружи. Те, у которых таблички с надписью «模糊» (неразборчиво) не позволяют сканировать штрих-коды, необходимо заменить.
4. Составление планов технического обслуживания: сформулируйте и внедрите крупномасштабный план технического обслуживания пресс-формы в соответствии с производственным планом клиента, чтобы гарантировать, что все части пресс-формы находятся в хорошем состоянии. Выполняйте хорошую работу по очистке, смазке, предотвращению ржавчины, ремонту и замене компонентов, чтобы пресс-форму можно было запустить в нормальное производство в любое время.
5. Проверка во время работы: Регулярно проверяйте и обслуживайте рабочие формы в соответствии с формой ежедневного осмотра и ведите записи. Например, скользящие части следует смазывать раз в 12 часов, а для специальных конструкций количество смазок следует увеличить. Проверьте концевые выключатели, разделительные поверхности и т. д.
6. Установка зажимов: Проверьте надежность зажимов. Термопластавтоматы разного тоннажа соответствуют разному количеству зажимов. Для форм со стяжными стержнями проверьте установку стяжных стержней при установке их на машину.
7. Настройка параметров машины: Установите необходимые параметры машины, включая скорость открытия и закрытия, скорость выброса и возврата, а также защиту от низкого давления. Убедитесь, что концевой выключатель находится в нормальном использовании, а производство осуществляется в соответствии с циклом формы записи тестовой формы.
8. Защита компонентов: после того, как форма перенесена в пользовательское устройство, никакие компоненты не могут быть удалены без согласия разработчика формы.
9. Инструменты и материалы для обслуживания: оборудуйте и записывайте необходимые инструменты и материалы для обслуживания пресс-форм, такие как насосы для испытания под давлением, шлифовальные инструменты, различные масляные камни, смазочные масла и т. д., а также хорошо справляйтесь с управлением 5S.
10. Техническое обслуживание вне машины: Когда форма снята с машины, выполняйте ежедневное техническое обслуживание по мере необходимости и ведите записи, включая проверку скользящих частей, очистку разделяющей поверхности, распыление антикоррозийного масла, смазку, очистку водяного канала и т. д.
11. Периодическое капитальное обслуживание: проводите капитальное обслуживание в соответствии с выходным циклом и ведите записи. Для обычных форм это 60 000 циклов формования; для форм, производящих коррозионные материалы, это 40 000 циклов формования. Содержание технического обслуживания включает очистку разделяемой поверхности, проверку компонентов, проверку подачи воды, смазку, очистку выхлопной канавки и т. д.
12. Кадровое обеспечение: на каждые 15-20 термопластавтоматов требуется один или несколько штатных специалистов по ремонту и техническому обслуживанию пресс-форм.
13. Сохранение последней детали: после изготовления каждого комплекта форм один образец должен сохраняться как последняя деталь.
14. Подключение воды: Рабочая форма должна быть правильно подключена к водопроводу, соединения не должны отсутствовать или отсутствовать.
15. Соблюдайте чистоту: верхняя часть рабочей формы должна содержаться в чистоте, на ней не должно быть отводного материала или других материалов, чтобы избежать риска разрушения формы.
16. Запрет на работу с неисправностями: если в рабочей форме есть такие проблемы, как растрескивание вставки и повреждение пружины, она не может продолжать работать.
Предмет обслуживания | Особые требования к данным |
Установка зажима | Свыше 450 тонн (в том числе 450 тонн): 8 (8 гидрозажимов); Свыше 600 тонн (в том числе 600 тонн): 12 (не менее 8 гидрозажимов); 1600 тонн (в том числе 1600 тонн): 16 (12 гидрозажимов) |
Параметры машины | Для машин для литья под давлением выше 650T (включая 650T) скорость открытия и закрытия формы устанавливается в пределах 50%; Для машин для литья под давлением ниже 650T максимальная скорость открытия и закрытия формы составляет 50–70%, скорость первого этапа выброса и последнего этапа возврата контролируется в пределах 35%; Защита от низкого давления установлена ниже 10 %. |
Периодическое капитальное обслуживание | Обычные литьевые формы: 60 000 циклов формования; Пресс-формы, производящие коррозионно-активные материалы: 40 000 циклов формования. |
Кадровое обеспечение | На каждые 15-20 термопластавтоматов выделяется один или несколько штатных специалистов по ремонту и техническому обслуживанию пресс-форм. |

May 04, 2026
Письмо этому поставщику
May 04, 2026
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.