




Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

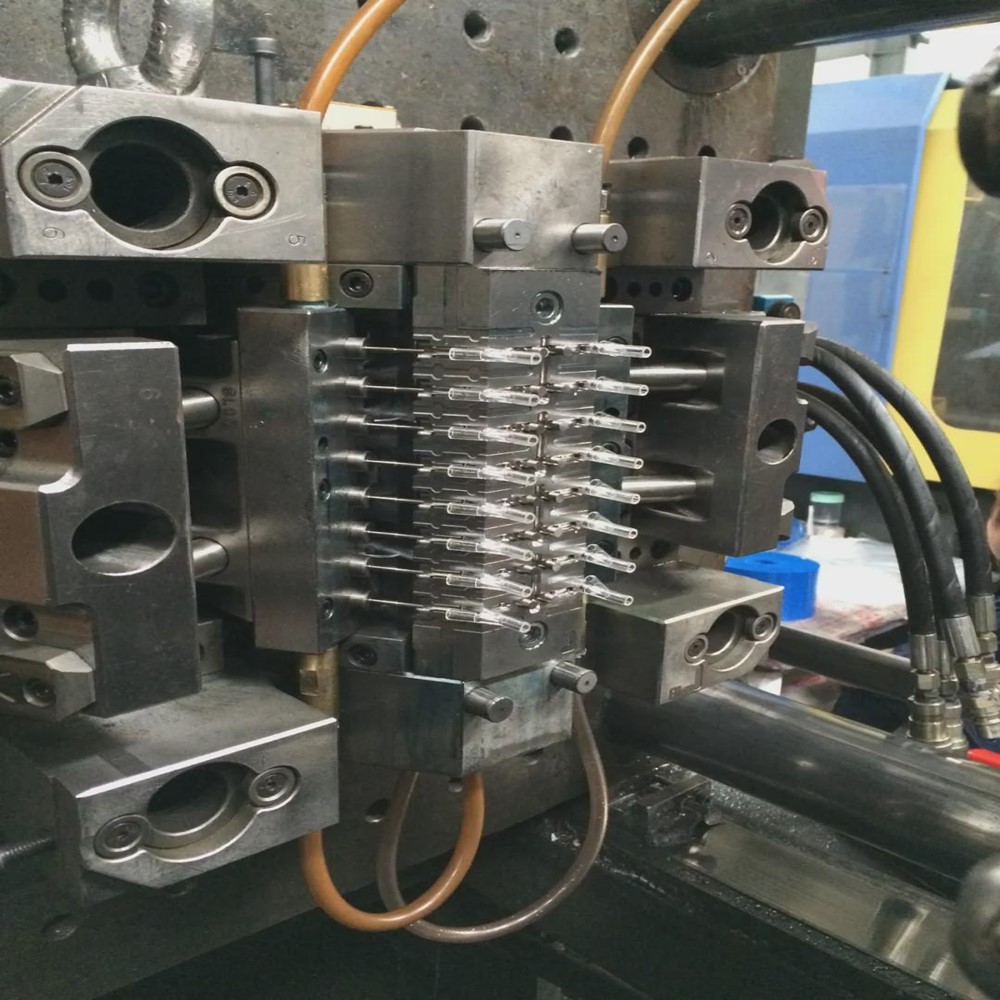
1.1 Стандартизировать операции по техническому обслуживанию пресс-форм, обеспечить нормальное производство пресс-форм, уменьшить количество дефектов и проблем с качеством, а также продлить срок службы пресс-форм.
2.1 Эта система применяется ко всем пресс-формам массового производства в отделе литья под давлением компании.
Оно должно выполняться в соответствии с пунктами, указанными в «Форме ежедневного обслуживания пресс-форм отдела литья под давлением», и достоверно записываться после технического обслуживания утренней смены. Конкретное содержание следующее:
Предмет обслуживания | Операционные точки | Меры предосторожности |
Очистка поверхности | Проверьте поверхность охватывающих и охватывающих форм, удалите мусор и грязь. | Протрите чистой хлопчатобумажной тканью, чтобы не поцарапать поверхность формы. |
Проверка компонентов | Проверьте, нормально ли работают пружины, выталкиватели и ползуны; наблюдать за потенциальными опасностями | При обнаружении отклонений немедленно остановите машину. |
Водный путь и смазка | Убедитесь, что охлаждающая вода беспрепятственно поступает; нанесите масло на движущиеся части, такие как штифты выталкивателей, ползуны, направляющие стойки и направляющие втулки. | Используйте соответствующее количество консистентной смазки, чтобы избежать чрезмерного перелива. |
Проверка производства | После технического обслуживания возобновите производство и сравните с образцами для более чем 3 последовательных форм, чтобы убедиться, что состояние продукта хорошее. | Если есть отклонения, проверьте состояние пресс-формы перед повторным производством. |
Тоннаж оборудования | Цикл технического обслуживания (производственные формы) | Основной контент по техническому обслуживанию |
100Т-150Т | Каждые 30 000 форм | 1. Очистите окружающую среду перед разборкой, чтобы избежать неправильной установки или отсутствия установки инструментов и аксессуаров;2. Перед разборкой отметьте номера вкладышей, чтобы избежать путаницы;3. Очистите разделяющую поверхность и выхлопные канавки и добавьте выхлоп в детали, захваченные газом;4. Проверьте, не застряли ли, не сгорели или не сломаны ли пружины, выталкиватели и ползунки, и своевременно отремонтируйте их;5. Очистите каналы охлаждающей воды от грязи, чтобы обеспечить плавный поток;6. Нанесите масло на движущиеся части (достаточно, чтобы почувствовать смазку руками). |
210Т-350Т | Каждые 20 000 форм | То же, что и выше |
450Т-560Т | Каждые 10 000 форм | То же, что и выше |
650Т-850Т | Каждые 8000 форм | То же, что и выше |
1000Т | Каждые 5000 форм | То же, что и выше |
Специальные требования к эксплуатации :
• При снятии внутренней части полости запрещается стучать твердыми предметами; В качестве подушечки для пескоструйной обработки поверхностей следует использовать резиновый стержень.
• После разборки состояние каждого компонента необходимо записать один за другим, чтобы обеспечить хорошую работу при повторной сборке.
Предмет обслуживания | Стандарты эксплуатации |
Обработка против ржавчины | Покрасьте внешнюю сторону формы и отметьте номер, не допуская попадания на поверхность пыли; после удаления ржавчины с поверхности подвижных и неподвижных шаблонов распылите антикоррозионное средство или смажьте маслом. |
Характеристики хранилища | Плотно закройте мужские и женские формы номером наружу; хранить на полках, располагать устойчиво во избежание тряски и попадания пыли в камеру |
6.1. Защита безопасности: во время технического обслуживания необходимо носить средства защиты труда. Используйте кран для перемещения тяжелых предметов; Категорически запрещается поднимать формы или аксессуары вручную во избежание травм.
6.2 Меры по предотвращению ржавчины: Когда машина выключена или форма разобрана, тщательно высушите воду в водяном канале; распылить антикоррозионное средство на поверхность полости.
6.3 Контроль смазки: Достаточно соответствующего количества смазочного масла; чрезмерное количество может привести к загрязнению продукта или повлиять на точность формы.
Чтобы избежать задержек в ремонте пресс-формы из-за ее разрушения, термопластавтоматы должны быть оснащены устройством контроля пресс-формы (также известным как защита пресс-формы или электронный глаз), основные функции которого заключаются в следующем:
Категория функции | Конкретный контент обнаружения |
Обнаружение предварительного зажима | Проверьте полость, сердцевину и остатки продукта, чтобы предотвратить раздавливание, вызванное остатками. |
Мониторинг при формовке | Определите положение размещения вставок, подтвердите положение ползунков и возврата выталкивателя, определите неправильную вставку вставки. |
Постпроизводственная проверка | Обнаружение плохого падения продукта после выброса, подтверждение недостаточного выброса или поломки, обнаружение отсутствия материала или заусенцев в продукте |
Контроль качества партии | Обнаруживайте недостающие многополые продукты, проверяйте правильность смешивания цветов для многоцветных продуктов, предотвращайте постоянное появление дефектных продуктов. |
Благодаря мониторингу и управлению монитором пресс-формы в режиме реального времени можно эффективно защитить дорогостоящие пресс-формы, а также снизить риск разрушения пресс-формы и затраты на техническое обслуживание.

May 04, 2026
Письмо этому поставщику
May 04, 2026
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.