




Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

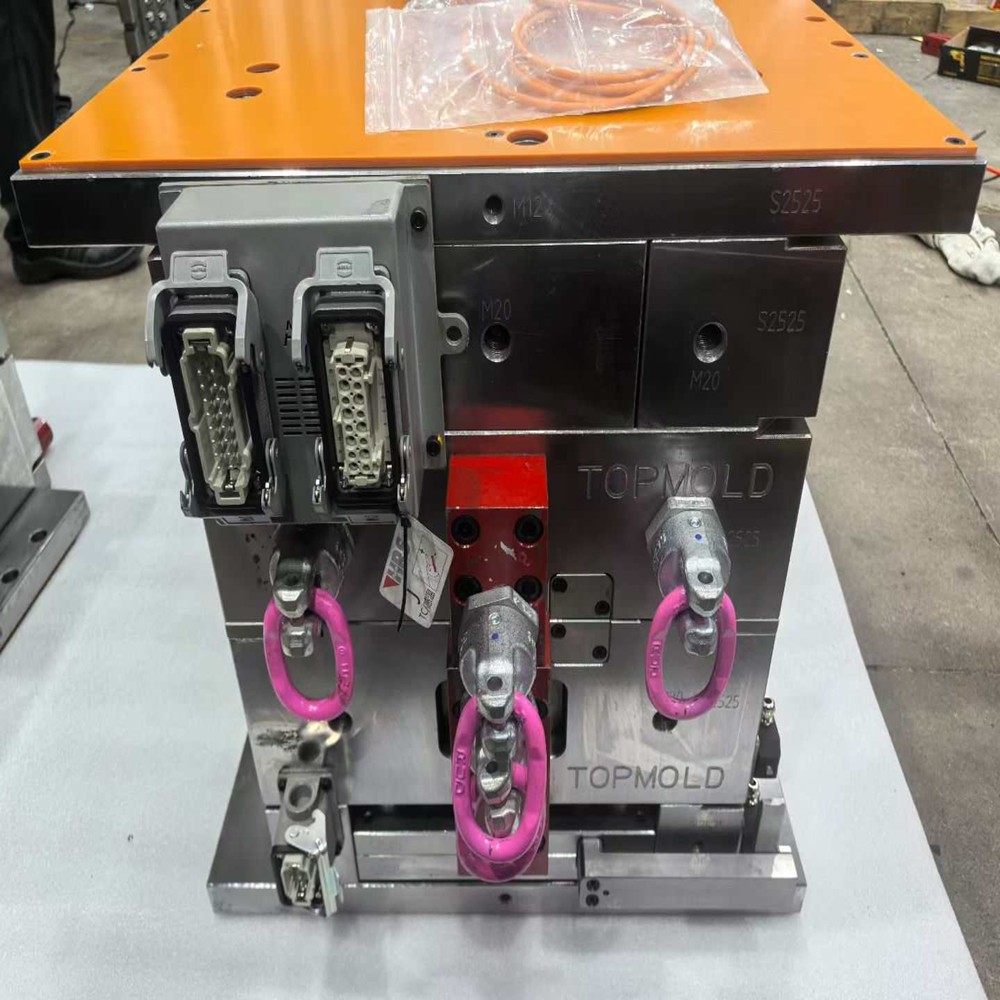
На фоне глобального совершенствования производства пластиковые пленки, экспортируемые в Европу (далее «европейские экспортные пленки»), предъявляют строгие требования к безопасности, функциональности и экологической устойчивости. В этой статье объединены технологии прецизионных литьевых форм, процессы прецизионной обработки деталей и индивидуальные производственные услуги для анализа того, как создавать высококачественную пленочную продукцию, соответствующую европейским стандартам доступа на рынок, по трем направлениям: соответствие нормативным требованиям ЕС, основные производственные процессы и ключевые требования к производительности.
Рынок ЕС регулирует упаковочные материалы и промышленные пленки на основе основных принципов «безопасности, защиты окружающей среды и отслеживаемости», включая следующие ключевые стандарты:
1. Требования соответствия нормативным требованиям
◦ Сертификация CE (MD 2006/42/EC) : Для пленок, используемых в упаковке механических компонентов или опорах промышленного оборудования, требуется соответствие Директиве по машинному оборудованию, гарантирующее, что механическая прочность материала (прочность на разрыв ≥35 МПа) и ударопрочность (ударная вязкость с надрезом по IZOD ≥25 кДж/м²) соответствуют эксплуатационным экологическим требованиям.
◦ Директива RoHS 2.0 (ЕС 2015/863) : строго ограничивает использование 10 опасных веществ, включая свинец, ртуть и шестивалентный хром. Должен быть предоставлен протокол испытаний SGS сырья, гарантирующий содержание тяжелых металлов ≤0,1% (массовое соотношение).
◦ Регламент REACH (EC 1907/2006) : контролирует 224 вещества, вызывающих особую озабоченность (SVHC). Фталатные пластификаторы запрещены в производственном процессе, а содержание SVHC в готовом продукте должно быть ниже 0,1%.
1. Стандарты материалов, контактирующих с пищевыми продуктами
Для упаковки пищевых продуктов необходимо соответствие требованиям EC 1935/2004 и требованиям конкретной страны (например, немецкий LFGB, французский DGCCRF):
◦ Тест на миграцию: Тяжелые металлы (в пересчете на Pb) ≤0,1 мг/кг, общая миграция ≤10 мг/дм².
◦ Сенсорные требования: Отсутствие запаха, отсутствие выделений и прохождение испытаний на маслостойкость (ISO 14488) при контакте с жирной пищей.
1. Стандарты окружающей среды и экономики замкнутого цикла
◦ Директива ЕС по упаковке (94/62/EC) : Этикетки по переработке пластиковой пленки должны соответствовать стандарту EN 13432, при этом степень переработки однослойной пленки составляет ≥60%. Композитные пленки должны иметь легко отделяемую структуру.
◦ EPR (расширенная ответственность производителя) : требуется отчет об углеродном следе продукта, соответствующий стандарту ISO 14064, обеспечивающий выбросы углерода в процессе производства не более 0,8 кг CO₂/кг пленки.
Высокое качество европейских экспортных пленок зависит от прецизионных литьевых форм и индивидуальных технологий обработки, а основные процедуры заключаются в следующем:
• Оптимизация структуры пресс-формы : анализ текучести пресс-формы CAE (например, Moldflow) используется для моделирования течения расплава, обеспечивая однородность толщины пленки ≤±1,5%. Для многослойных соэкструдированных пленок параллельность сердцевин и полостей должна контролироваться в пределах 0,003 мм во избежание межслоевого расслоения.
• Высокоточные процессы обработки :
◦ Обработка полостей: 5-осевые обрабатывающие центры с ЧПУ (точность ±0,001 мм) в сочетании с электроэрозионной обработкой с медленной подачей проволоки (WEDM, шероховатость поверхности Ra≤0,05 мкм) обеспечивают гладкие поверхности направляющих и уменьшают удержание расплава.
◦ Система горячеканальных каналов: используются прецизионные горячие наконечники таких брендов, как HASCO или DME, с точностью контроля температуры ±0,5 ℃, чтобы избежать деградации материала из-за локального перегрева.
• Выбор подложки : такие материалы, как полипропилен (ПП), полиэтилен (ПЭ) и полиэтилентерефталат (ПЭТ), выбираются в зависимости от применения. Пищевые пленки требуют сырья, сертифицированного FDA (например, серии Dowlex от Dow Chemical).
• Обработка сушки : гигроскопичные материалы (например, пленки PA) необходимо сушить при температуре 80 ℃ в течение более 4 часов, при этом содержание влаги должно контролироваться не более 0,02 %, чтобы избежать образования пузырей после формования.
• Параметры точного формования :
◦ Контроль температуры: Колебания температуры бочки ≤±2℃, температура пресс-формы точно контролируется с помощью машин для измерения температуры масла (например, 80-90℃ для производства ПЭТ-пленки).
◦ Контроль давления: давление впрыска 100–150 МПа, давление удержания 60–80 МПа, точность давления ± 1% достигается с помощью серводвигателей.
• Методы постобработки :
◦ Растяжение и установка: Пленки, растянутые по двум осям, выдерживают при температуре 120-150 ℃ в печи для стабилизации с точностью контроля степени растяжения ±0,5%, чтобы обеспечить допуск по толщине ≤±1%.
◦ Обработка поверхности: пленки для печати подвергаются обработке коронным разрядом (поверхностное натяжение ≥38 дин/см), при этом системы онлайн-детектирования контролируют эффект обработки в режиме реального времени.
• Точность размеров : лазерные толщиномеры (точность ±0,1 мкм) измеряют толщину пленки, а полностью автоматические приборы для измерения изображения (точность ±0,002 мм) определяют плоскостность краев.
• Тестирование производительности :
◦ Физические свойства: прочность на разрыв (ISO 527), удлинение при разрыве (ISO 8256), светопроницаемость (ASTM D1003).
◦ Устойчивость к атмосферным воздействиям: проходит тесты на старение QUV (снижение производительности ≤10% после 1000 часов), соответствует европейским стандартам использования на открытом воздухе (EN 3533).
1. Соответствие технической документации
◦ Должен предоставить TC (технический сертификат) и DoC (декларацию соответствия), включая информацию о отслеживании сырья (например, номера партий, номера протоколов испытаний).
◦ Документы по проектированию пресс-форм должны соответствовать стандарту ISO 16772 (Технические характеристики пластиковых форм), при этом основные допуски на размеры указаны в соответствии с ISO 2768 (класс точности).
1. Гибкие производственные возможности
◦ Поддерживает настройку небольших объемов (минимальный объем заказа ≤500 кг), обеспечивая переключение между несколькими видами продукции с помощью технологии быстрой замены пресс-формы (SMED) со временем замены пресс-формы ≤30 минут.
◦ Обеспечивает индивидуальный функциональный дизайн: например, антистатические пленки (поверхностное сопротивление 10⁶-10¹¹Ом), пленки против запотевания (точка росы ≤5℃) благодаря индивидуальной формуле.
1. Решения для устойчивого производства
◦ Использует энергосберегающие термопластавтоматы с сервоприводом (потребление энергии ≤0,35 кВтч/кг) с уровнем переработки лома ≥95%, сертифицированные в соответствии с системой экологического менеджмента ISO 14001.
◦ Предлагает биоразлагаемые пленочные решения, такие как смеси PBAT/PLA, со скоростью разложения ≥90% в средах компостирования (ASTM D6400).

May 04, 2026
Письмо этому поставщику
May 04, 2026
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.