




Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

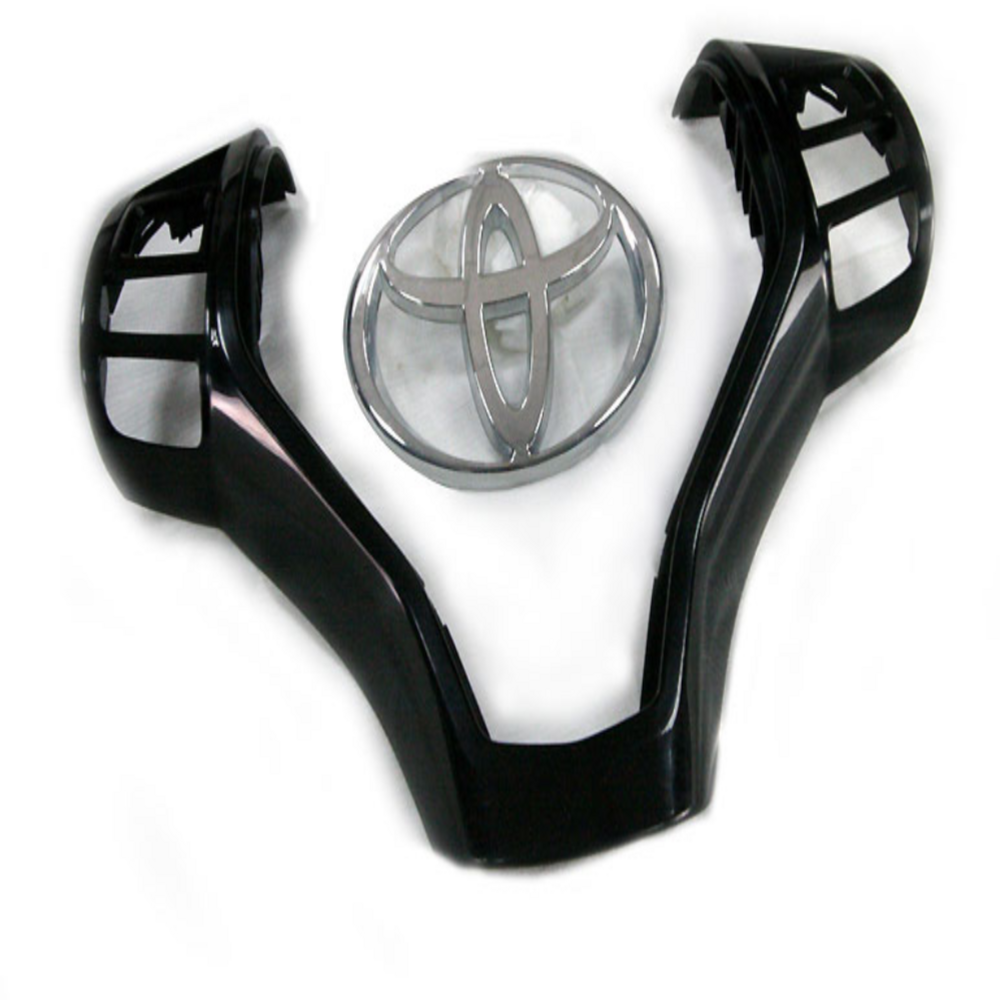
В автомобильной промышленности качество деталей интерьера напрямую влияет на впечатления от вождения и имидж бренда. Являясь важнейшим звеном в производстве автомобильных салонов, прецизионное производство литьевых форм проходит весь процесс от проектирования до готового продукта, причем его технический уровень определяет точность, текстуру и эффективность производства компонентов интерьера. В этой статье подробно описаны производственные процессы и цикл изготовления деталей интерьера автомобиля, раскрывается основная роль прецизионных литьевых форм.
Детали интерьера автомобиля включают приборные панели, дверные обшивки, центральные консоли, вентиляционные отверстия и т. д., в основном изготовленные из таких полимеров, как полипропилен (ПП), акрилонитрил-бутадиен-стирол (АБС) и поликарбонат (ПК). Эти материалы требуют прецизионного литья под давлением, при этом точность конструкции пресс-формы контролируется в пределах 0,01-0,05 мм, чтобы обеспечить точное воспроизведение сложных кривых, защелкивающихся структур и отделки кожи/текстуры. Например, формы для высококачественных декоративных деталей под дерево должны включать в себя горячеканальные системы и прецизионные контуры охлаждения, что предъявляет строгие требования к точности обработки.
Использование такого программного обеспечения, как UG и Moldflow, для 3D-моделирования и анализа текучести пресс-формы, уделяя особое внимание оптимизации положения литников, систем охлаждения и компенсации усадки. Этот этап требует неоднократного подтверждения стандартов допусков GD&T у OEM-производителей, особенно для критических размеров сборки (например, зазор ≤0,3 мм). Показательный пример: при проектировании пресс-формы приборной панели немецкого автопроизводителя использовалось CAE-моделирование для прогнозирования положения линий сварки, заблаговременно добавляя вентиляционные прорези в сердцевину формы, чтобы избежать дефектов формования.
Использование пятиосных обрабатывающих центров (точность ±0,005 мм), электроэрозионной обработки (эрозионная обработка, шероховатость поверхности Ra≤0,2 мкм) и медленной электроэрозионной обработки (погрешность перпендикулярности ≤0,001 мм/м). Ключевые компоненты, такие как ползуны и подъемники, подвергаются термической обработке (твердость HRC52-56) и полноразмерному контролю с помощью координатно-измерительных машин (КИМ). Возьмем, к примеру, формы с вентиляционными отверстиями: их многолопастные конструкции (рычаги) требуют прецизионного шлифования для обеспечения точности движения, при этом на комплект пресс-форм приходится более 80 операций обработки.
После сборки шаблона проводится пробное формование с использованием литьевых машин (усилие смыкания 500-2000 тонн) для изготовления первых изделий и выявления таких проблем, как заусенцы, вмятины и деформация. Отладка может включать в себя несколько модификаций пресс-формы (например, полировку поверхностей полости, регулировку каналов охлаждения) до тех пор, пока не будут выполнены стандарты массового производства. Статистика показывает, что для высококачественных форм обычно требуется не более трех пробных запусков, тогда как для форм низкого качества может потребоваться более 10 корректировок.
На их долю приходится 40–60 % от общего срока проекта, что в основном ограничивается сложностью обработки сложных конструкций. Например, формы центральной консоли с окружающим освещением (со встроенными оптическими световодами) продлевают время разработки на 30 % по сравнению со стандартными элементами отделки.
Высокоскоростные литьевые машины в сочетании с автоматизированными роботами обеспечивают непрерывное производство 24/7. Срок службы прецизионных форм составляет ≥500 000 циклов, а у высококачественных форм - более 1 000 000 циклов для стабильного массового производства. Такие параметры, как давление впрыска (80–150 МПа) и температура расплава (220–280 ℃), необходимо контролировать, чтобы колебания скорости усадки оставались в пределах ±0,5%.
Включает обработку поверхности, такую как покраска, гальваническое покрытие и термоформование, а также сборку с такими компонентами, как жгуты проводов и защелки. Например, в мягких информационных панелях для графического оформления используется декорирование в форме (IMD), требующее точности позиционирования ≤0,2 мм в зависимости от системы точного позиционирования пресс-формы.
Процессы включают измерение КИМ, визуальный осмотр (освещение 1000 люкс) и функциональные испытания (например, усилие защелкивания 10–15 Н) на соответствие стандартам IATF 16949. Соответствующие продукты упаковываются в антистатическую упаковку и доставляются по моделям OEM-производителей JIT (точно в срок).
Использование технологии конформного охлаждения (улучшение однородности температуры формы на 40%) и интеллектуальных систем мониторинга формы (время реагирования на предупреждение о неисправности <2 секунды) может сократить время пробного формования более чем на 30% и сократить время простоя производства. Данные ведущего китайского производителя пресс-форм показывают, что их прецизионные пресс-формы увеличили производительность первого прохода с 85% до 98% и сократили общий производственный цикл на 25%.

May 04, 2026
Письмо этому поставщику
May 04, 2026
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.