




Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

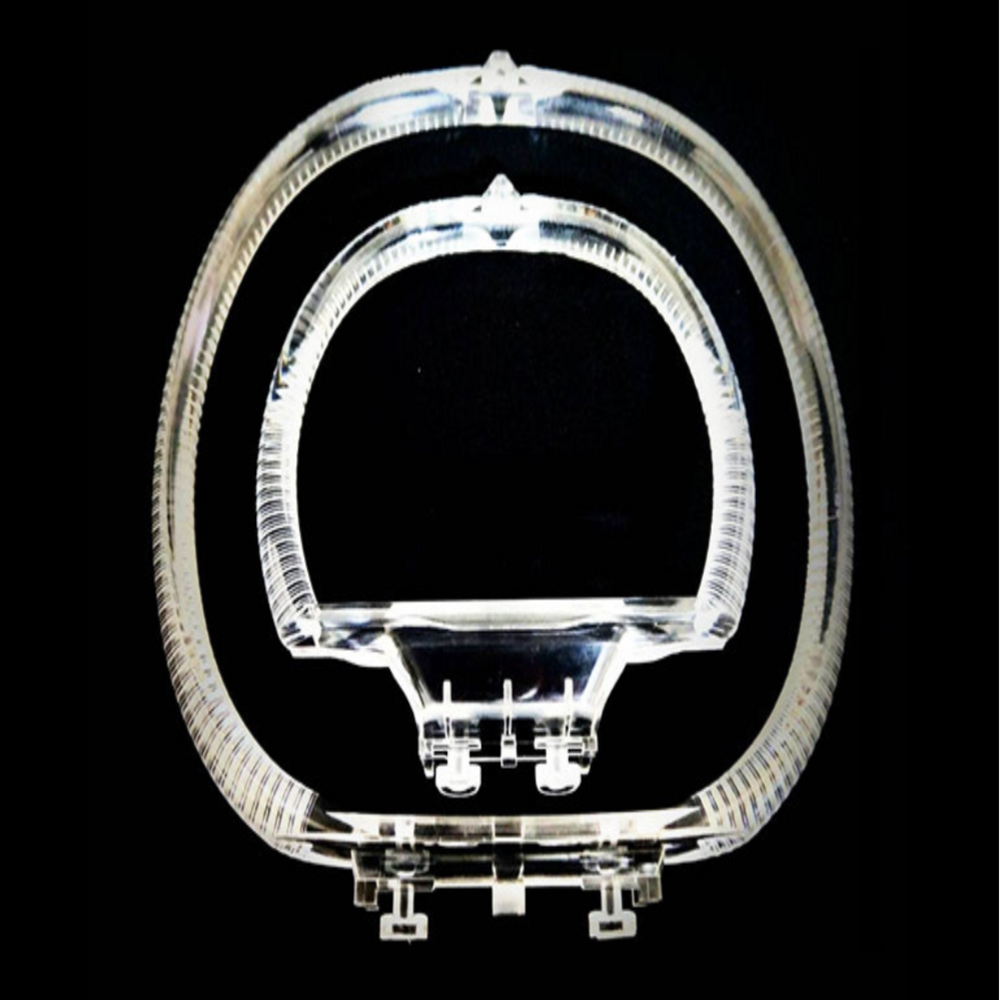
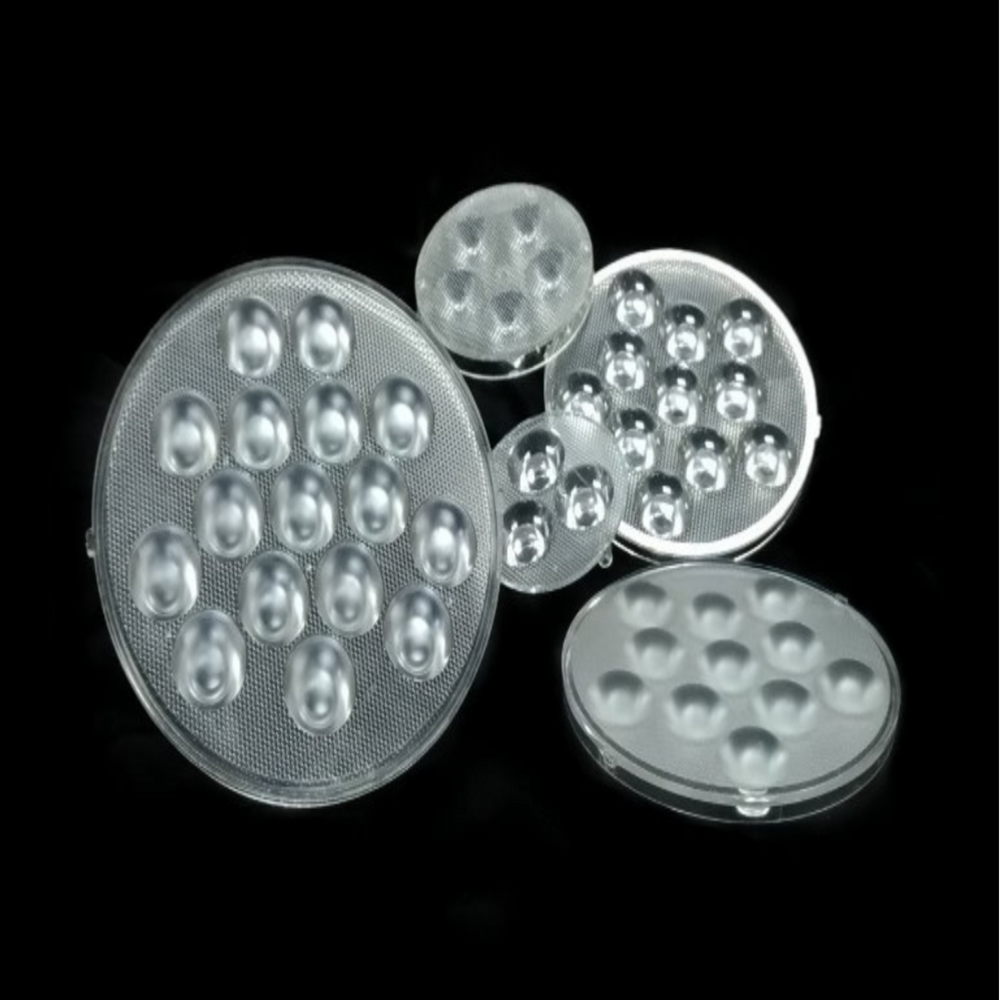
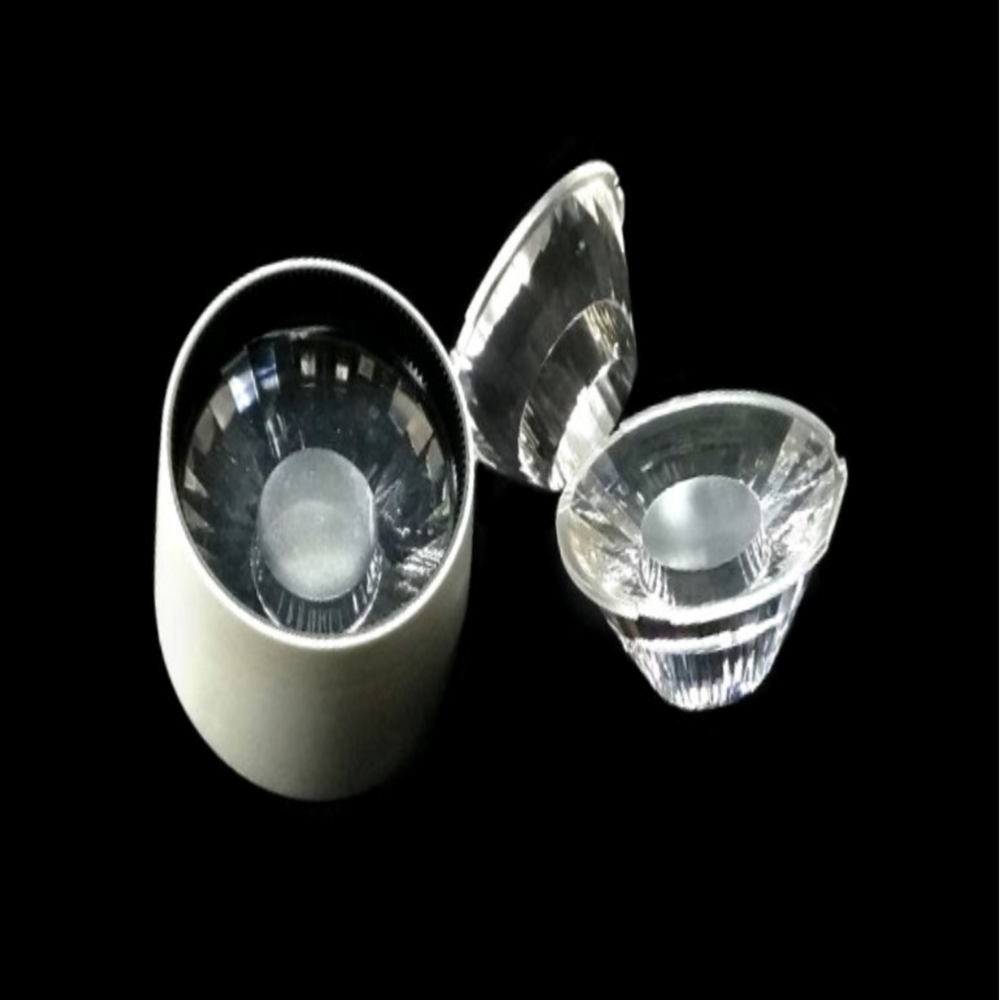
В индустрии светодиодного освещения оптические линзы служат основными компонентами, определяющими качество света, а их прецизионные производственные процессы напрямую влияют на однородность освещения, характеристики затухания света и срок службы светодиодной продукции. В этой статье, взяв за основу тему «как изготавливаются светодиодные фонари» , глубоко анализируется основная технология производства светодиодных линз — прецизионное литье под давлением — и раскрываются производственные секреты, лежащие в основе точности оптического уровня.
Светодиодные линзы в основном изготавливаются из материалов оптического класса, таких как ПММА (коэффициент пропускания ≥92%) и ПК (термостойкость ≥120℃), что обеспечивает точность оптических поверхностей микронного уровня за счет прецизионного литья под давлением. Их основные функции включают в себя:
• Управление светом : достижение коллимации, диффузии или распределения света за счет асферических, френелевских и других поверхностей (точность профиля поверхности ≤±5 мкм).
• Структурная поддержка : тонкостенные конструкции толщиной 0,3–2 мм, обеспечивающие баланс прочности и оптической однородности.
• Устойчивость к атмосферным воздействиям : функциональные текстуры поверхности (например, антибликовые, затвердевающие), сформированные с помощью форм.
Показательный пример : оптическая поверхность высококачественных линз автомобильных фар требует допуска по радиусу кривизны ±0,001 мм — 1/60 диаметра человеческого волоса.
• Оптическое моделирование : использование Zemax, Code V и т. д. для моделирования пути света для определения кривизны линзы и распределения толщины стенок (погрешность однородности ≤±2%)
• Анализ течения в пресс-форме : прогнозирование течения расплава с помощью Moldflow для оптимизации положения литников (≥5 мм от оптических поверхностей, чтобы избежать линий сварки) и каналов охлаждения (разница температур ≤5℃)
• Распределение допусков : В соответствии со стандартами точности ISO 2768-1, допуск оптической поверхности линзы 0,02 мм разлагается на точность обработки ±0,005 мм для полостей пресс-формы.
Процесс | Точность оборудования | Технические характеристики |
5-осевое фрезерование | Позиционирование ±0,002 мм | Оптическая шероховатость поверхности Ra≤0,05 мкм |
Сверхточное шлифование | Округлость ≤0,5 мкм | Погрешность асферического контура ≤±3 мкм |
Электроэрозионная обработка | Скорость износа электродов <0,1% | Формирование микроструктуры ±2 мкм (например, световоды толщиной 0,1 мм) |
Обработка поверхности | Однородность толщины покрытия ±5% | Пропускание антибликового покрытия ≥98% |
Ключевой контроль : Оптические вставки изготовлены из зеркальной стали S136 (твердость HRC52-54), проходят 12-часовую вакуумную термообработку для устранения внутренних напряжений, обеспечивая долговременную стабильность размеров.
• Проверка первого изделия : использование высокоточных 3D-сканеров (точность ±1 мкм) для сравнения конструкций с упором на:
◦ Погрешность формы оптической поверхности (допустимая ≤±10 мкм)
◦ Отклонение толщины стенки (в пределах ±5%)
◦ Высота краевого заусенца (<5 мкм)
• Итерация параметров : регулировка давления впрыска (80–120 МПа), времени упаковки (10–20 с) и температуры формы (60–90 ℃) для устранения дефектов, таких как раковины и пузыри. Для изготовления высококачественных форм обычно требуется не более трех пробных запусков.
• Простые линзы (например, плоские рассеиватели): 8–12 недель.
• Сложные оптические линзы (например, линзы автомобильных фар с несколькими изгибами): 16–20 недель.
Узкое место : Высокоточное оптическое шлифование поверхности, занимающее до 8 часов на каждую поверхность.
• Высокоскоростные литьевые машины (скорость впрыска ≥200 мм/с) с горячеканальными системами (контроль температуры ±1℃) для формирования поверхности оптического качества.
• Автоматизированные линии с роботизированной комплектацией + онлайн-контроль AOI (распознавание дефектов ≥50 мкм), выход продукции ≥97%.
• Закалка поверхности : нанесение покрытия в форме (IMD) или автономное УФ-отверждение для достижения твердости поверхности ≥3H.
• Вторичная обработка : лазерная резка (точность ±0,02 мм), чистовая обработка на станках с ЧПУ для позиционирующих стоек (допуск посадки ±0,01 мм).
• Оптические испытания : интегрирующая сфера для пропускания (погрешность ≤1%), гониофотометр для распределения света (точность угла ±0,5°).
1. Формование микро-нано-структур
Массовое производство призменных матриц микронного размера (шаг 50-200 мкм) с использованием литографических форм LIGA, что повышает эффективность распределения света светодиодных уличных фонарей на 20%.
2. Интеллектуальная система мониторинга плесени
Сбор данных о температуре/давлении пресс-формы в режиме реального времени (выборка данных с частотой 100 Гц), предварительное предупреждение об износе полости (порог: изменение размера >5 мкм), сокращение времени простоя на 40%.
3. Технология конформного охлаждения
Охлаждающие каналы, напечатанные на 3D-принтере (минимальный диаметр 1 мм), сокращают время охлаждения на 30 %, повышая производительность до 2000 деталей в час.
Данные ведущего производителя светодиодов показывают, что полный технологический контроль пресс-формы повышает стабильность светоотдачи высококачественных линз на 35% и продлевает срок службы с 30 000 до 50 000 часов.

May 04, 2026
Письмо этому поставщику
May 04, 2026
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.