




Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

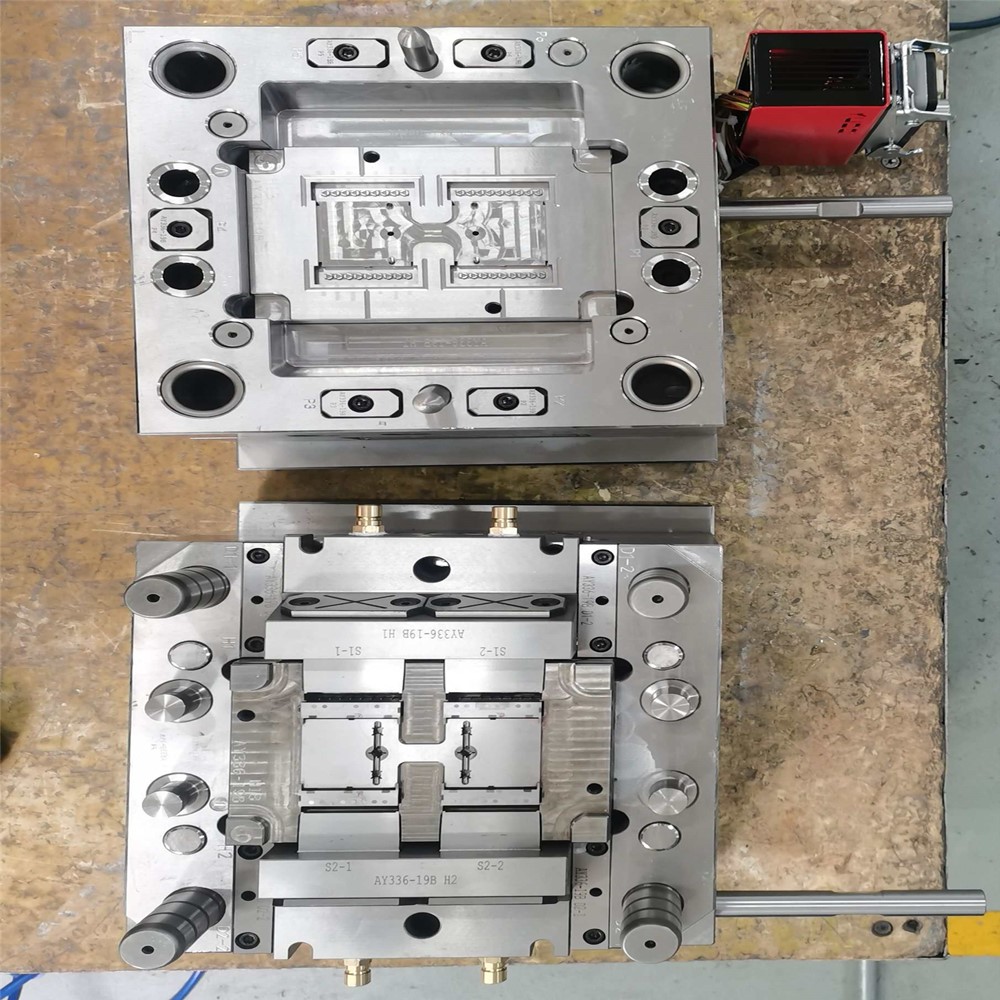
Специалисты в области литья под давлением знают, что высококачественная форма часто может быть дороже, чем сама машина для литья под давлением. По сравнению с другими пресс-формами, литьевые формы имеют более сложную и точную конструкцию, что означает более высокие требования к эксплуатации и обслуживанию. Поэтому во всем процессе производства литья под давлением правильное использование и тщательное обслуживание имеют большое значение для поддержания нормального производства на предприятиях литья под давлением и повышения их эффективности. Для справки представлены следующие 15 предложений:
Объект проверки | Требования к ключевым параметрам | Последствия несоответствия |
Технические характеристики литьевой машины | Максимальный объем впрыска, эффективное расстояние между тягами, размеры крепления формы на плите, максимальная/минимальная толщина формы, ход плиты и т. д. должны соответствовать форме. | Машина меньшего размера не может удовлетворить производственные потребности, а машина большего размера тратит энергию и может повредить форму или плиту из-за неправильного усилия зажима. |
Параметры процесса | Усилие зажима, давление впрыска, скорость впрыска и температура формы должны быть установлены разумно. | Чрезмерно высокие параметры могут ускорить износ пресс-формы и сократить срок ее службы; чрезмерно низкие параметры влияют на качество продукции |
Рекомендации по эксплуатации : Перед использованием необходимо поэлементно проверить соответствие параметров литьевой машины требованиям пресс-формы. Условия процесса следует устанавливать в соответствии со стандартами проектирования пресс-форм, чтобы избежать повреждения пресс-формы из-за аномальных параметров.
1. Проверка работы пустой формы : после установки формы сначала выполните операцию пустой формы, чтобы проверить, все ли компоненты движутся гибко (например, находятся ли на месте ходы выталкивания и открытия/закрытия формы), плотно ли прилегают разделительные поверхности и затянуты ли винты прижимной пластины.
2. Подтверждение чистоты полости : перед каждым зажимом формы полость необходимо очистить, чтобы исключить наличие остатков продуктов или посторонних предметов. Во время чистки запрещается использовать твердые инструменты, чтобы не поцарапать поверхность полости.
3. Перезапустите проверку после временного отключения : Перед запуском машины убедитесь, что предел ползуна не сместился. Только после подтверждения отсутствия отклонений можно зажать форму, чтобы избежать ее повреждения из-за несоосности компонентов.
4. Обращение с отклонениями : Если во время производства форма издает ненормальный шум или имеет другие отклонения, немедленно остановите машину для проверки. Обслуживающий персонал должен проводить регулярные патрульные проверки и своевременно устранять нештатные ситуации.
1. Управление температурой : форма должна работать в нормальном температурном диапазоне, чтобы избежать влияния на срок ее службы из-за чрезмерно высокой или низкой температуры формы (например, высокая температура может легко снизить эксплуатационные характеристики материалов формы, а низкая температура может вызвать дефекты формования).
2. Смазка скользящих компонентов : скользящие компоненты, такие как направляющие стойки, возвратные штифты, толкатели и сердечники, необходимо регулярно проверять, чистить и смазывать. Летом при высоких температурах смазывайте не менее двух раз за смену, чтобы предотвратить заклинивание компонентов из-за затягивания.
• Высокоточная обработка полостей : Полости с шероховатостью поверхности Ra ≤ 0,2 мкм категорически запрещается протирать руками или хлопчатобумажной пряжей. Продуйте сжатым воздухом или аккуратно протрите высококачественными салфетками или обезжиренной ватой, смоченной спиртом.
• Регулярная очистка : В процессе формования низкомолекулярные соединения, разлагающиеся из пластика, могут разъедать полость, в результате чего поверхность становится тусклой. Необходимо регулярно протирать спиртовыми или кетоновыми препаратами и вовремя сушить.
Продолжительность отключения | Меры защиты |
Временное отключение (<24 часов) | Закройте форму, чтобы избежать обнажения полостей и стержней; распыление антикоррозионного масла или разделительного средства во влажной среде |
Долгосрочное отключение (>24 часа) | Распылить антикоррозийное масло на поверхности полостей и сердцевин; удалите воду из каналов охлаждения и залейте небольшое количество моторного масла для предотвращения ржавчины |
Хранение формы после снятия с машины | Нанесите антикоррозионное средство, доставьте обслуживающему персоналу квалифицированные образцы и список использования (с записью количества продукции и состояния пресс-формы); хранить на складе |
Управление складом пресс-форм : Им должен управлять выделенный человек с установленными файлами (рекомендуется компьютерное управление). Склад должен быть хорошо проветриваемым, влажность ≤ 70%. Формы следует хранить на полках с маркировкой состояния обслуживания или ремонта.
1. Обслуживание вспомогательной системы :
◦ Системы нагрева и контроля горячеканальных форм: после каждого производственного цикла используйте омметр для обнаружения нагревателей и термопар, чтобы убедиться, что они соответствуют параметрам, указанным в технических данных; проверить цепь управления амперметром.
◦ Гидравлические цилиндры с сердечником: слейте гидравлическое масло и закройте масляные форсунки, чтобы избежать утечки масла во время хранения и транспортировки.
1. Управление передачей : помимо передачи производственных и технологических записей, необходимо подробно описать статус использования пресс-формы, чтобы обеспечить отслеживание проблем.
Срок службы и производительность литьевых форм зависят от стандартизированных ежедневных операций и систематических мер по техническому обслуживанию. Приведенные выше 15 рекомендаций охватывают весь процесс: от подбора оборудования до управления хранилищем. Предприятия должны строго выполнять их в сочетании с реальными условиями производства, чтобы продлить срок службы пресс-форм, снизить затраты на производство и стабилизировать качество продукции.

May 04, 2026
Письмо этому поставщику
May 04, 2026
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.